


Fabrication industrielle
 MfgRobots >> Fabrication industrielle > >> Manufacturing Equipment >> commande numérique par ordinateur
commande numérique par ordinateur


Liste exhaustive des codes G NCT 201 pour tours CNC et centres dusinage (fraiseuses), destinée aux opérateurs et programmeurs travaillant sur machines équipées de la commande numérique NCT 201. Codes G NCT 201 - Centres dusinage / Fraiseuses (NCT 201M) Codes préparatoires pour centres dusinage NCT 2
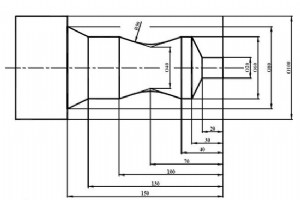
Exemple complet de programme CNC pour opérateurs/programmeurs travaillant sur tours CNC avec commandes NCT.Dans cet exemple, le cycle G71 Tournage est utilisé pour lévacuation de copeaux. Exemple programmation NCT CNC %O7014(EXAMPLE 14) N100 G0 X200 Z200 N110 T101 N120 G0 X40 Z10 N125 G92 S2500 N1
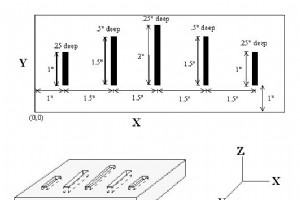
Soumis par : programmeur CNC Dessin/Image Programme CNC ;Le programme principal appellerait cette macro cinq fois, ;chaque fois en spécifiant la profondeur et la longueur requises. ;les variables macro géreraient la longueur en direction Y ;et la profondeur en direction Z Programme principal G90 G0
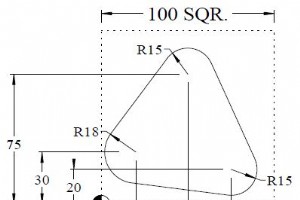
Soumis par : programmeur CNC Dessin/Image Programme CNC 0 BEGIN PGM FK2 MM 1 BLK FORM 0.1 Z X+0 Y+0 Z-40 2 BLK FORM 0.2 X+100 Y+100 Z+0 3 TOOL DEF 1 L+0 R+5 4 TOOL CALL 1 Z S500 5 L M6 6 L X-20 Y+30 R0 FMAX M3 7 L Z+2 FMAX 8 L Z-10 F500 9 L X+2 Y+30 RL 10 CC X+20 Y+30 11 C X+5.6 Y+40.8 DR- 12 L X+3
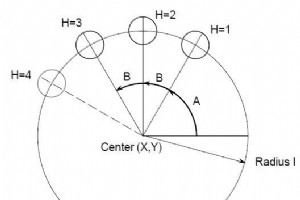
Soumis par : programmeur CNC Dessin/Image Programme CNC /*Paramètres G65 P9100 Xx Yy Zz Rr Ff Ii Aa Bb Hh X: Coordonnée X centre cercle (#24) Y: Coordonnée Y centre cercle (#25) Z: Profondeur trou (#26) R: Coordonnée point approche (#18) F: Avance coupe (#9) I: Rayon cercle (#4) A: Angle départ per
Soumis par : Machinist Programme CNC % O8999 (BORE JAWS - !!!DO NOT ERASE!!!) (****** DÉFINIR DONNÉES MÂCHOIRES ******) #100=5.5 (DIAMÈTRE DÉPART X) #101=6.5 (DIAMÈTRE FINAL X) #102=0.1 (PROFONDEUR DIAMÈTRE PAR PASSE) #103=-3.5 (PROFONDEUR FINALE Z) (*****************************) G18 G40 G80 G99 G0
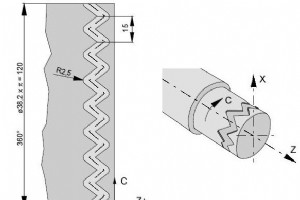
Soumis par : programmeur CNC Dessin/Image Programme CNC O0002 (Cylindrical Interpolation) N15 T0505 N25 M13 (Outil entraîné ON horaire) N30 G97 S2000 N32 M52 (Positionnement axe C broche ON ) N35 G07.1 C19.1 (Début interpolation / rayon pièce brute ) N37 G94 F200 N40 G0 X45 Z-5 N45 G1 X35 C0 Z-5 N5
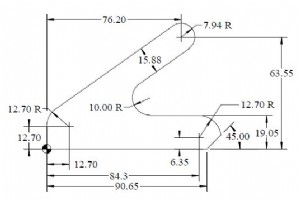
Schéma de la pièce Le dessin technique ci-dessous montre le contour à réaliser sur le centre dusinage Heidenhain. Programme CNC Heidenhain Flex K Ce programme utilise le langage conversationnel Heidenhain (Klartext) pour un usinage de poche et de contour avec cycles de perçage et fraisage. 0 BEGIN
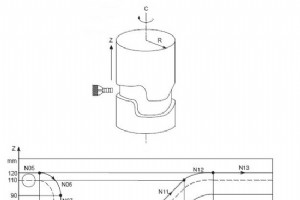
Schéma de la pièce Limage ci-dessous illustre le profil à usiner en interpolation cylindrique. Programme CNC complet Ce programme Fanuc démontre lutilisation du code G07.1 pour linterpolation cylindrique. La pièce est usinée sur un tour avec axe C (rotation) et axe Z (longitudinal). Le code G07.1 t
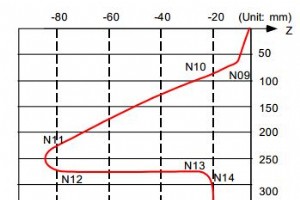
Soumis par : Machinist Dessin/Image Programme CNC N01 G28 XZC; N02 T0202; N03 G97 S100 M23; N04 G00 X50. Z0.; N05 G94 G01 X40. F100.; N06 G19 C0 Z0; N07 G07.1 C20.; N08 G41; N09 G01 Z-10. C80. F150; N10 Z-25. C90.; N11 Z-80. C225; N12 G03 Z-75. C270. R55.; N13 G01 Z-25; N14 G02 Z-20. C280. R80.; N1
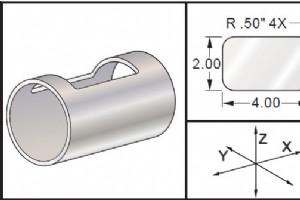
Soumis par : Machinist Dessin/Image Programme CNC (G170 paramètres) (X commande axe X) (Y commande axe Y) (Z commande axe Z) (A commande axe A) (Q Diamètre surface cylindrique) (R Rayon axe rotatif) % O0079 (G107 TEST) T1 M06 (.625 DIA. 2FL E.M.) G00 G40 G49 G80 G90 G28 G91 A0 G90 G00 G54 X1.5 Y0 S
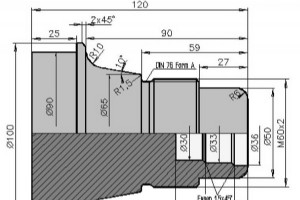
Soumis par : Machinist Dessin / Image Programme CNC Programme complet de tournage sur Fanuc 21i pour une douille (cylindre Ø102 mm, longueur 121 mm). Inclut : ébauche/fination extérieur (G71), perçage (G74), alésage/tournage intérieur (G71), filetage (G76), et utilisation de sous-programmes (O6202,
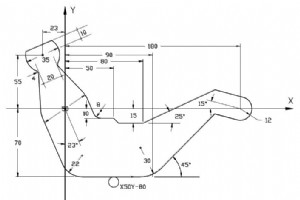
Soumis par : CNC Programmer Dessin / Image Programme CNC Programme Selca PROFILE 5 axé sur la construction de profil par enchainement darcs (G13) et de cercles (G20) avec corrections de rayon (G42/G40) et macros (E1-E3). Géométrie organique complexe avec multiples centres darcs et transitions tange
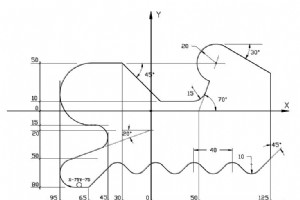
Soumis par : CNC Programmer Dessin / Image Programme CNC Programme Selca PROFILE 6 démontrant la répétition de motif par translation (G51/G50) et lutilisation de boucles (L=1, L1K3). Le motif de base (E1 = deux cercles) est usiné, puis répété 3 fois avec décalage X-40 via G51. Inclusion dopérations
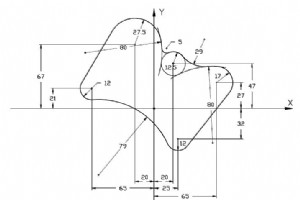
Soumis par : CNC Programmer Dessin / Image Programme CNC Autre exemple Selca (PROFILE 9) montrant la définition de sous-formes (E1-E8) par combinaison de cercles (G20) et chanfreins (G21), puis leur assemblage via opérations booléennes implicites (E3=E1,G21...,E2). Utilisation de G11/G10 pour appel
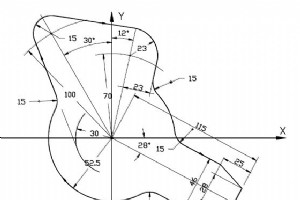
Soumis par : CNC Programmer Dessin / Image Programme CNC Programme Selca pour usinage de profil 2D complexe avec poches, contours, et macros géométriques. Utilise les fonctions E1-E10 (macros/étiquettes) pour définir et réutiliser des séquences géométriques (cercles, lignes). Gestion avancée de la
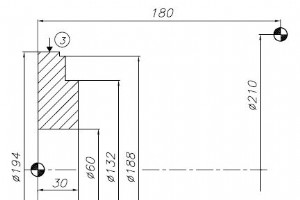
Soumis par : Sinumerik Programmer Dessin / Image Programme CNC Première partie (MPF126) du programme de tournage de disque sur SINUMERIK 810T. Cette partie se concentre sur lusinage de la face avant et du diamètre extérieur avec loutil T1, suivi dopérations dalésage/rainurage intérieur avec T6. Str
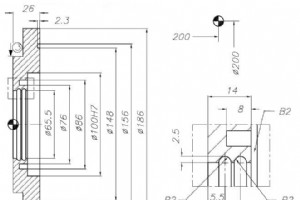
Soumis par : Sinumerik Programmer Dessin / Image Programme CNC Deuxième partie dun programme complexe de tournage de disque sur SINUMERIK 810T (Siemens). Le programme utilise de multiples outils (T5 à T12) pour réaliser des opérations de surfaçage, rainurage, alésage, et profiling sur un disque de
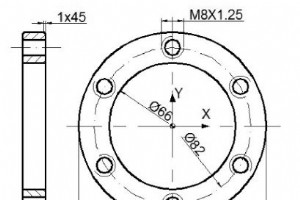
Soumis par : Machinist Dessin/Image Programme CNC O777 G91 G28 X0 Y0 Z0 M06 T01 M03 S500 G90 G54 G43 H1 G00 Y41 X0 Z5 G81 Z-12 R2 F200 G16 X41 Y150 X41 Y210 X41 Y270 X41 330 X41 Y30 G15 G28 Z0 M06 T02 G43 H2 G00 X0 Y41 G00 Z5 G84 Z-12 R2 F625 P1.25 G16 X41 Y150 X41 Y210 X41 Y270 X41 Y330 X41 Y30 G1
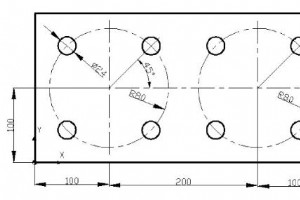
Soumis par : Brian Dessin/Image Programme CNC ;Fanuc Program Example ;G52 Local Coordinate System ;G15 G16 Polar Coordinate O1453 G91 G28 X0 Y0 Z0 M06 101 M03 S1000 G90 G54 G43 H1 G52 X100 Y100 G00 X0 Y0 G00 Z5 G16 G81 X80 Y45 Z-16 R2 F200 Y135 Y225 Y315 G15 G52 X300 Y100 G00 X0 Y0 G16 G81 X80 Y45
commande numérique par ordinateur

Motoman UP130 : Robot haute vitesse, durable pour applications lourdes

Coupage Oxy-combustible Expliqué : Procédé, Diagramme et Avantages

12 conseils d'experts pour concevoir des PCB qui s'assemblent parfaitement
Entretien avec Robert Heath, ingénieur FA chez Eckhart : impression 3D, automatisation et Industrie 4.0