



Fanuc G15 & G16 : Exemple programme CNC cercle de perçage coordonnées polaires
Soumis par : Machinist
Dessin/Image
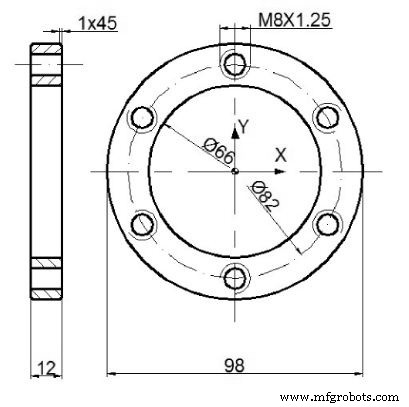
Programme CNC
O777 G91 G28 X0 Y0 Z0 M06 T01 M03 S500 G90 G54 G43 H1 G00 Y41 X0 Z5 G81 Z-12 R2 F200 G16 X41 Y150 X41 Y210 X41 Y270 X41 330 X41 Y30 G15 G28 Z0 M06 T02 G43 H2 G00 X0 Y41 G00 Z5 G84 Z-12 R2 F625 P1.25 G16 X41 Y150 X41 Y210 X41 Y270 X41 Y330 X41 Y30 G15 G28 Z0 M30
Exemple programme Fanuc CNC : G52 système coordonnées local & G15/G16 coordonnées polaires
Programme Avancé SINUMERIK 810T de Tournage de Disque – Partie II
commande numérique par ordinateur
- Maîtriser le cycle de rainurage G75 Fanuc : guide de programmation CNC pas à pas
- Cycle de répétition de motif G73 Fanuc : exemple de programme CNC et guide
- Guide programmation Fanuc CNC : exemple simple et complet
- Fanuc G20 : Maîtriser la Programmation CNC en Pouces – Exemple Pratique
- Fanuc G70 & G71 : Exemple de Programme Cycles Ébauche & Finition Tournage
- Cycle Tournage Fanuc G90 : Exemple Programme CNC Opérations Tournage Efficaces
- Exemple complet cycle dégagement frontal Fanuc G94 pour usinage CNC
- Démo cycle surfaçage Fanuc G72 – Guide pas à pas programmation CNC
- Cycle surfaçage Fanuc G72 : Format monobloc tutoriel CNC