



Perçage efficace partie cercle avec G81/G16 en programmation NCT
Exemple de programme NCT montrant comment percer une partie de cercle avec le cycle perçage G81 et les commandes coordonnées polaires G15 G16.
Codes G
| Code G | Fonction |
|---|---|
| G15 | Annulation commande coordonnées polaires |
| G16 | Commande coordonnées polaires |
| G81 | Cycle perçage, alésage de repère |
Exemple programme NCT
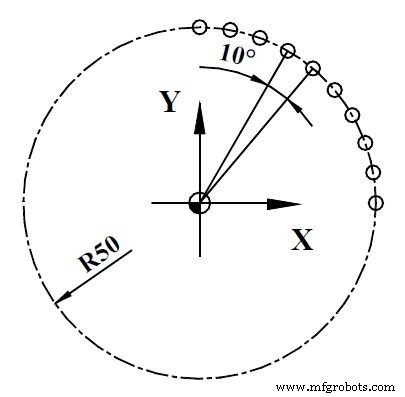
%O7074(7.4)
N100 T1
N110 G54 G0 X0 Y0
N120 G43 Z50 H1
N130 S1000 M3 M8
N140 G16 G0 X50 Y-10
N150 G81 X50 YI10 R2 Z-10 L10
N160 G80 G15
N170 G0 Z100
N180 M30
%
Référence complète des codes d'alarme système et entraînement Mazak
Programmation NCT : perçage circulaire avec cycle G81 et coordonnées polaires G16
commande numérique par ordinateur
- Maîtriser la programmation d'extensions Python avec C : Construire des modules natifs rapides
- Maîtriser la programmation CNC 5 axes avec vecteurs outil : guide pratique
- Optimiser la programmation 5 axes grâce à la fonction ASR de Hurco
- Sublimer la qualité produit avec des finitions de métallisation premium
- Rainurage de Face avec Cycle Perçage Piquage G74 en Programmation CNC
- Maîtriser Filetage Conique CNC : Guide Pratique Programmation G32
- Programme exemple : Perçage G81 et perçage par piquage G83 avec niveaux retour G98/G99
- ECS G81/3 : Cycle perçage 3 couches - Perçage multi-zones efficace
- ECS G81 Cycle perçage standard : Saisie données précise et paramètres