



Programmation NCT : perçage circulaire avec cycle G81 et coordonnées polaires G16
Exemple de programme NCT montrant comment le cycle perçage G81 peut percer en cercle en utilisant les commandes coordonnées polaires G15 G16 et le cycle G81.
Codes G
| Code G | Fonction |
|---|---|
| G15 | Annulation commande coordonnées polaires |
| G16 | Commande coordonnées polaires |
| G81 | Cycle perçage, alésage de repère |
Exemple programmation NCT
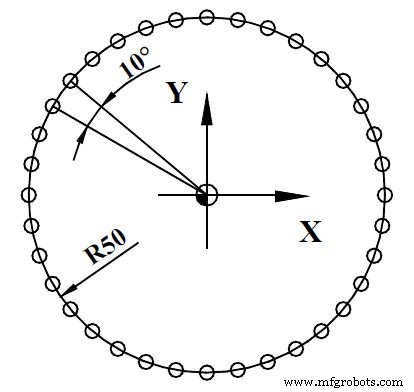
%O7073(7.3)
N100 T1
N110 G54 G0 X0 Y0
N120 G43 Z50 H1
N130 S1000 M3 M8
N140 G16 G0 X50 Y-10
N150 G81 X50 YI10 R2 Z-10 L36
N160 G80 G15
N170 G0 Z100
N180 M30
%
Perçage efficace partie cercle avec G81/G16 en programmation NCT
Maîtriser le cycle perçage G81 NCT : alésage de précision simplifié
commande numérique par ordinateur
- Forage par piquage efficace sur tour Fanuc avec cycle G74
- Rainurage de Face avec Cycle Perçage Piquage G74 en Programmation CNC
- Maîtriser le cycle perçage G81 avec mode incrémental G91 : Exemple pratique perçage répété
- Programme exemple : Perçage G81 et perçage par piquage G83 avec niveaux retour G98/G99
- Exemple fraisage CNC : Maîtriser le cycle perçage préprogrammé G81
- Programme cycle perçage Fanuc G81 – Exemple pas à pas
- Sinumerik 840D CYCLE81 : Maîtriser cycles perçage/centrage programmation CNC
- ECS G81/3 : Cycle perçage 3 couches - Perçage multi-zones efficace
- ECS G81 Cycle perçage standard : Saisie données précise et paramètres