



Maîtriser le cycle perçage G81 avec mode incrémental G91 : Exemple pratique perçage répété
Cet exemple de programme CNC explique l'utilisation du cycle de perçage G81, mais cette fois l'outil n'est pas positionné de la manière habituelle (mode programmation absolue G90), mais le mode de programmation incrémentale G91 est utilisé.
Cet exemple de code explique également l'utilisation du paramètre K du cycle de perçage G81 (nombre de répétitions), qui n'est pas normalement utilisé.
Format cycle perçage G81
G81 X_ Y_ Z_ R_ F_ K_ ;
X_ Y_ : Données position trou
Z_ : Profondeur Z (l'outil avance avec avance jusqu'à la profondeur Z en partant du plan R)
R_ : Distance du niveau initial au niveau point R
F_ : Avance de coupe
K_ : Nombre de répétitions (si requis)
Le paramètre K du cycle de perçage G81 (nombre de répétitions). Sur différentes commandes CNC, ce paramètre a une lettre différente assignée, comme sur :
- Fanuc utilise la lettre K pour le nombre de répétitions.
- Haas CNC utilise la lettre L pour le nombre de répétitions.
- Fagor CNC Control utilise la lettre N pour le nombre de répétitions.
Le mouvement incrémental en cycle préprogrammé est souvent utile comme compteur de boucle, qui peut être utilisé pour répéter l'opération avec un déplacement incrémental X ou Y entre chaque cycle.
Code CNC cycle perçage G81 avec programmation incrémentale G91
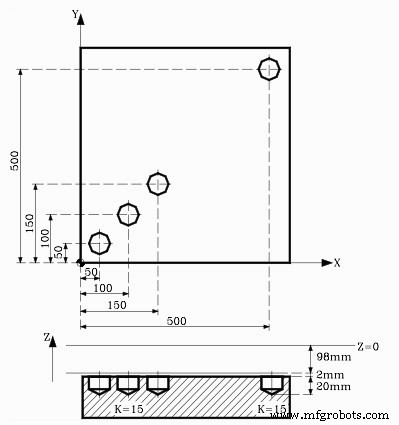
Cycle perçage G81 – Perçage répété en mode incrémental G91 Exemple Code
N10 T1 M6
N20 G00 G90 X0 Y0 Z0
N30 S1450 M03
N40 G81 G99 G91 X50 Y50 Z-120 R-98 K3 F350
N50 G98 G90 G00 X500 Y500
N60 G80
N70 G90 X0 Y0
N80 M30
Explication
N40 G81 G99 G91 X50 Y50 Z-120 R-98 K3 F350
K3 signifie que le cycle de perçage G81 se répétera trois fois.
Le mode incrémental G91 fait déplacer l'outil à chaque fois de X50 et Y50.
Le premier trou sera à X50 Y50
Le second trou sera à X100 Y100 car
X100 = X50(valeur précédente) + X50 (incrément)
Y100 = Y50(valeur précédente) + Y50 (incrément)
Le troisième trou sera à X150 Y150 car
X150 = X100(valeur précédente) + X50 (incrément)
Y150 = Y100(valeur précédente) + Y50 (incrément)
N50 G98 G90 G00 X500 Y500
La position du quatrième trou est donnée en mode programmation absolue G90.
Le code ci-dessus n'est possible que si vous utilisez le mode incrémental G91 avec le cycle de perçage G81, mais si vous essayez d'utiliser le mode absolu G90 avec G81 comme ci-dessus, vous verrez que l'outil répétera le perçage à la même position.
commande numérique par ordinateur
- Maîtriser Tournage Conique Cycle Modal G90 : Guide Programmation CNC
- Cycle Tournage Fanuc G90 : Exemple Programme CNC Opérations Tournage Efficaces
- Programme exemple : Perçage G81 et perçage par piquage G83 avec niveaux retour G98/G99
- Exemple fraisage CNC : Maîtriser le cycle perçage préprogrammé G81
- Programme cycle perçage Fanuc G81 – Exemple pas à pas
- Exemple fraisage CNC : G90 absolu, G91 incrémental, interpolation circulaire G02/G03
- Maîtriser le cycle de tournage brut G71 : Exemple de code Fanuc pour tour CNC
- ECS G81/3 : Cycle perçage 3 couches - Perçage multi-zones efficace
- ECS G81 Cycle perçage standard : Saisie données précise et paramètres