



Tutoriel Sous-Programme CNC : Mode Incrémental G91 pour Contrôle Précis Axe Z
Soumis par : Tourneur
Dessin/Image
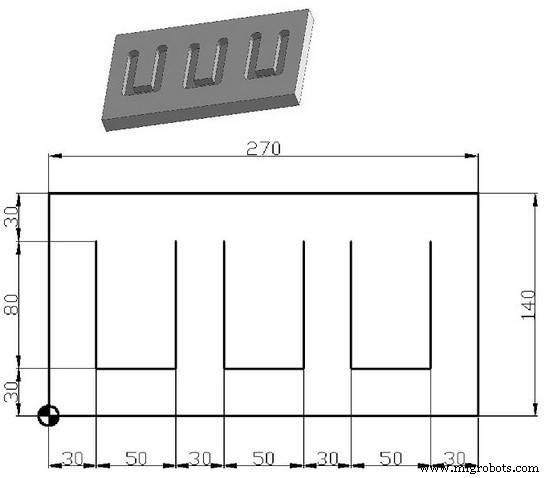
Programme CNC
;Programme Principal O777 G91 G28 Z0 M06 T01 M03 S1200 G90 G54 G43 H1 G00 X30 Y110 Z2 M98 P030888 (appel sous-prog O888 trois fois) G28 Z0 M30 ;Sous-programme O888 G91 G01 Z-9 F200 Y-80 X50 Y80 G00 Z9 G00 X30 M99
Maîtriser Surfaçage Tour CNC : Cycle Fanuc G94 pour Composants Précis
Guide Complet Alarmes Contrôleur CNC D.Electron Z32
commande numérique par ordinateur
- Guide programmation Fanuc CNC : exemple simple et complet
- Fanuc G20 : Maîtriser la Programmation CNC en Pouces – Exemple Pratique
- Maîtriser le cycle perçage G81 avec mode incrémental G91 : Exemple pratique perçage répété
- Programme cycle perçage Fanuc G81 – Exemple pas à pas
- Exemple fraisage CNC : G90 absolu, G91 incrémental, interpolation circulaire G02/G03
- Optimisation du perçage CNC : Cycle G81 sur plaque à grille – Exemple de programme pratique
- Maîtriser le cycle de perçage G81 en mode incrémental G91 : Exemple pas à pas
- Maîtriser les appels de sous-programmes locaux Haas CNC M97 : Exemple pas à pas
- Fondamentaux programmation CNC : Tutoriels pas-à-pas et exemples code