



Guide complet de programmation GTL Osai CNC : Exemple étape par étape
La série Osai 10 permet aux programmeurs de créer des programmes CNC en langage standard (G1-G2-G3) ou en GTL, un langage de programmation de haut niveau.
Voici un exemple complet de programmation GTL Osai.
Exemple de programme GTL Osai CNC
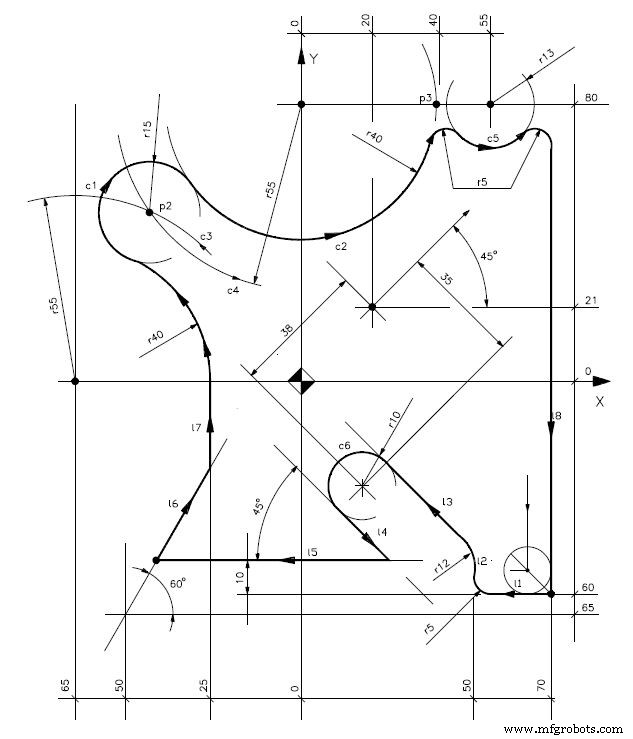
N1 (DIS,"EXEMPLE 3")
N2 S...F...T1.1M6 M...
N3 o1=X20 Y21 a45
N4 l1=X0 Y-60,a180
N5 l2=X50 Y0,a90
N6 c6=o1 I-38 J-35 r10
N7 l3=c6,a135
N8 l4=c6,a-45
N9 l5=X0 Y-50,a180
N10 l6=X-50 Y-65,a60
N11 l7=X-25 Y0,a90
N12 c3=I-65 J0 r55
N13 c4=I0 J80 r55
N14 p2=c3,c4
N15 c1=p2,r-15
N16 p3=X40 Y80
N17 c2=c1,p3,r40
N18 c5=I55 J80 r13
N19 l8=X70 Y0,a-90
N20 G21 G42 l8
N21 Z-10
N22 l1
N23 r-5
N24 l2
N25 r12
N26 l3
N27 c6
N28 l4
N29 l5
N30 l6
N31 l7
N32 r40
N33 c1
N34 c2
N35 r-5
N36 c5
N37 r-5
N38 l8
N39 G20 G40 l1
N40 G Z20
N41 X... Y... M30
Démonstration Osai GTL : Exemple avancé de programmation géométrique de haut niveau
Exemple complet de programmation GTL Osai série 10 pour usinage CNC
commande numérique par ordinateur
- Maîtriser le cycle de rainurage G75 Fanuc : guide de programmation CNC pas à pas
- Guide programmation Fanuc CNC : exemple simple et complet
- Programme cycle perçage Fanuc G81 – Exemple pas à pas
- Exemple complet cycle dégagement frontal Fanuc G94 pour usinage CNC
- Programme fraisage rainure CNC débutant : Exemple simple & guide pas à pas
- Maîtriser le cycle de taraudage G84 : Guide pratique de programmation CNC
- Comprendre les blocs de programme CNC : Guide complet
- Programme de fraisage 4 axes Siemens Sinumerik : Exemple pratique CNC
- Exemple programme CNC découpe plasma Quincunx : Contrôle incrémental G91