



Comprendre les blocs de programme CNC : Guide complet
Cet article n'est pas seulement pour les opérateurs débutants, les autres peuvent le lire comme rafraîchissement de leurs compétences en programmation CNC.
En regardant un programme CNC sur une machine, qu'il s'agisse d'un tour, fraiseuse, rectifieuse, vous verrez une chose en commun : les Blocs de programme CNC.
Blocs de programme CNC
Chaque programme CNC est une séquence de nombreux blocs de programme écrits ensemble pour former un chemin d'outil complet pour un ou plusieurs outils.
Ce chemin d'outil indique à la machine comment l'opérateur veut que son composant soit usiné.
Chaque bloc de programme ajoute/modifie/altère une information utile au programme.
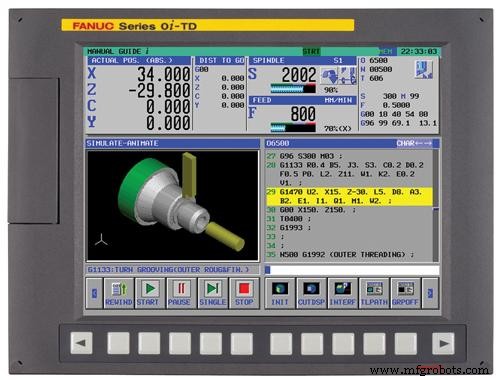
Commande Fanuc CNC
Structure d'un bloc de programme CNC
Un bloc de programme s'écrit normalement ainsi :
N50 G01 X100 Y-50.02 F100 M08
Comme vous pouvez le voir, ce sont Six Mots séparés par des espaces.
Chaque mot est un groupe de caractères alphanumériques,
chaque mot commence par un caractère comme ci-dessus N, G, X, Y, F, M
et la partie restante consiste en une valeur numérique signée/non signée comme ci-dessus : 50, 01, 100, –50.02, 100, 08
Commandes de programmation CNC
Chacun de ces mots a une valeur très importante en programmation CNC.
Vous pouvez voir ces mots comme des commandes ou instructions, il y en a beaucoup,
certains sont standards, couramment trouvés dans un programme CNC pour toute commande.
D'autres dépendent de la machine et de la commande, varient d'une commande à l'autre.
Mais l'essentiel est qu'un opérateur doit au moins connaître/comprendre certaines commandes largement utilisées.
N50 G01 X100 Y-50.02 F100 M08
(c'est le même code programme donné ci-dessus)
Numéros de séquence N dans les blocs de programme CNC
N50 – est le numéro de séquence, dans la vie réelle vous voyez de nombreuses listes écrites avec numéros de série, pourquoi ? Ils facilitent le tri, la recherche.
De même, chaque bloc de programme reçoit un numéro de série pour faciliter la recherche, l'organisation des blocs.
Vous (opérateurs) n'êtes pas obligés de les utiliser, vous pouvez même écrire des programmes sans numéros de séquence (N).
Mais les numéros de séquence (N) facilitent la vie, car quand vous commencez à apprendre la programmation de cycles préprogrammés, vous verrez qu'on ne peut pas programmer sans numéro de séquence du tout (ou au moins il faut numéroter au moins un ou deux blocs G71, G72).
Programmation G-code
Ensuite vient le mot G01
Chaque mot de programme commençant par G est appelé un G-code.
Les G-codes sont largement utilisés/compris, les opérateurs ne peuvent même pas rêver de programmer sans G-codes (les dernières commandes offrent d'autres façons mais fournissent encore la programmation en G-code conventionnel).
Chaque G-code a une telle fonctionnalité vaste et séquence d'opérations associées qu'un tutoriel complet pourrait être nécessaire pour expliquer son fonctionnement.
Beaucoup sont déjà brièvement expliqués ici même avec exemples de code montrant leur utilisation dans un programme.
G01 est le G-code pour Interpolation linéaire, signifiant que vous voulez que l'outil machine aille à une position spécifique avec une avance contrôlée (lire ci-dessous Avance outil)
car vous devez indiquer la position spécifique et le montant d'avance.
Positionnement
N50 G01 X100 Y-50.02 F100 M08
(c'est le même code programme donné ci-dessus)
Après G01, vous voyez X100
X désigne un axe de machine CNC.
Un tour CNC a normalement deux axes X et Z
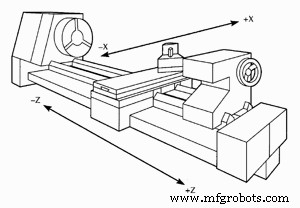
Axes tour CNC X, Z
Une fraiseuse CNC a normalement trois axes X, Y, Z
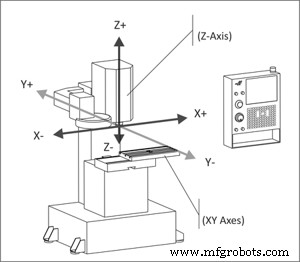
Axes fraiseuse CNC X Y Z
X100 signifie que vous voulez que l'outil se déplace de 100 (mm ou pouce défini par G-code) dans la direction de l'axe X.
Ensuite vient Y-50.02
Cela dit à la machine de déplacer l'outil à –50.02 (mm ou pouce) dans la direction de l'axe Y.
Avance outil
F100 ici F signifie Avance, chaque commande de mouvement nécessite une avance pour que l'outil se déplace avec cette avance vers une position donnée.
L'avance est soit donnée en Avance par minute, soit en Avance par tour.
M-code en programmation CNC
M08 ici M signifie M-code (code divers).
Vous pourriez penser aux M-codes comme codes machine car ils contrôlentmostly le comportement des machines.
Il y a beaucoup de M-codes, certains présents dans toute commande comme M08 qui ordonne d'ouvrir le liquide de refroidissement (Refroidissement ON), pour faire tourner la broche on utilise M03 ou M04, pour l'arrêter M05.
commande numérique par ordinateur
- 6 tactiques éprouvées pour affûter l'efficacité des programmes CNC
- Saut de bloc optionnel CNC : omettre ou supprimer des blocs pour un contrôle précis
- Guide programmation Fanuc CNC : exemple simple et complet
- Comprendre le M-Code CNC M00 : Arrêt Sûr d'Exécution Programme
- Programme cycle perçage Fanuc G81 – Exemple pas à pas
- Programme exemple fraisage CNC complet – Tutoriel G-code et explications
- Programme fraisage rainure CNC débutant : Exemple simple & guide pas à pas
- Maîtriser le cycle de taraudage G84 : Guide pratique de programmation CNC
- Utilisation des commentaires dans les programmes CNC Anilam