



Exemple Complet de Programme CNC Selca – Guide Pas à Pas
Soumis par : CNC Programmer
Dessin / Image
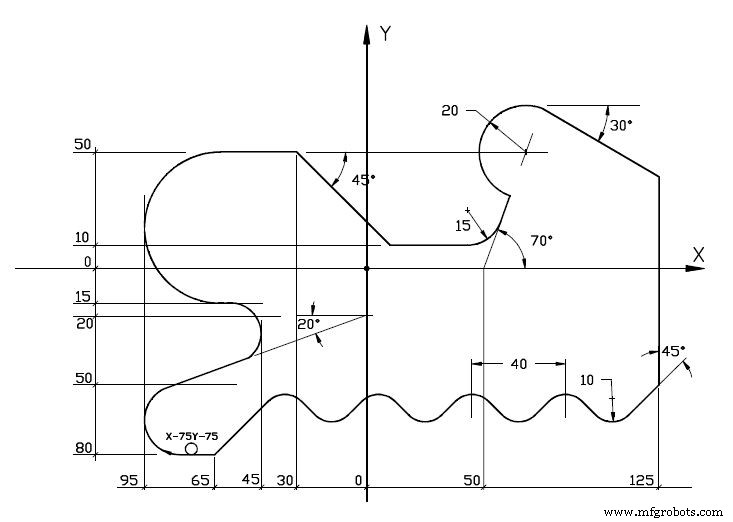
Programme CNC
Programme Selca PROFILE 6 démontrant la répétition de motif par translation (G51/G50) et l'utilisation de boucles (L=1, L1K3). Le motif de base (E1 = deux cercles) est usiné, puis répété 3 fois avec décalage X-40 via G51. Inclusion d'opérations de chanfrein (G21) et d'arcs (G13) complexes.
N1 [PROFILE 6 N2 $1M0X-110.I150.Y-82.4J83.7 N3 G17 N4 O1 N5 T1 N6 F1000S1200M3 N7 G49I1 N8 Z100R N9 X-75Y-75R N10 Z2R N11 Z-10 N12 G42K2 N13 E1=G13X0Y-80J180 N14 E1 N15 E2=G13X0Y-20J20 N16 E3=E1,G13X-95Y0J90,E2 N17 E3 N18 E2 N19 E4=G13X0Y-15J180 N20 E5=E2,G13X-45Y0J90,E4 N21 E5 N22 E4 N23 E6=G13X0Y50J0 N24 E7=E4,G13X-95Y0J90,E6 N25 E7 N26 E6 N27 G13X-30Y50J-45 N28 G13Y10J0 N29 G21I15 N30 E8=G13X50Y0J70 N31 E8 N32 E9=E6,E8 N33 G20E9I-20 N34 G13J-30 N35 G13X125J-90 N36 L=1 N37 G13X125Y-50J-135 N38 G21I-10 N39 G13X85Y-50J135 N40 G21I10 N41 G51X-40I N42 L1K3 N43 G51X0 N44 G50 N45 G13X-65Y-80J-135 N46 E1 N47 G40X-75Y-75K2 N48 Z100R N49 M30
Boucle de Répétition G51 / L1K3
- N36 L=1 : Définition étiquette de boucle L1.
- N41 G51 X-40 I : Miroir/Translation en X de -40 (I = incrémental ?).
- N42 L1K3 : Exécution boucle L1, 3 fois (K3).
- N43 G51 X0 : Annulation translation.
- N44 G50 : Annulation miroir/rotation globale.
Le bloc N37-N40 (arcs G13 + chanfreins G21) est donc exécuté 4 fois total (1 original + 3 répétitions) avec décalage X -40 à chaque itération.
Autres Fonctions
- G49 I1 : Outil très petit (Ø2 mm) - détails fins.
- E1 = G13 X0 Y-80 J180 : Demi-cercle (J=180°) centre origine.
- E3 = E1, G13 X-95 Y0 J90, E2 : Composition : E1 + arc centre (-95,0) 90° + E2.
- G20 E9 I-20 : Cercle rayon 20 sur macro E9 (fusion E6+E8).
Exemple sophistiqué de "programmation par macro" typique des contrôleurs Selca pour familles de pièces similaires.
Exemple de Programme CNC : Profil Selca – Guide Pas à Pas
Exemple Complet de Programmation CNC pour Machines Selca
commande numérique par ordinateur
- Maîtriser le cycle de rainurage G75 Fanuc : guide de programmation CNC pas à pas
- Guide programmation Fanuc CNC : exemple simple et complet
- Programme cycle perçage Fanuc G81 – Exemple pas à pas
- Exemple complet cycle dégagement frontal Fanuc G94 pour usinage CNC
- Programme fraisage rainure CNC débutant : Exemple simple & guide pas à pas
- Maîtriser le cycle de taraudage G84 : Guide pratique de programmation CNC
- Programme de fraisage 4 axes Siemens Sinumerik : Exemple pratique CNC
- Exemple programme CNC découpe plasma Quincunx : Contrôle incrémental G91
- Exemple d'arc fraisage CNC : Utilisation G2 avec paramètres I et J