



Exemple de Programme CNC : Profil Selca – Guide Pas à Pas
Soumis par : CNC Programmer
Dessin / Image
Programme CNC
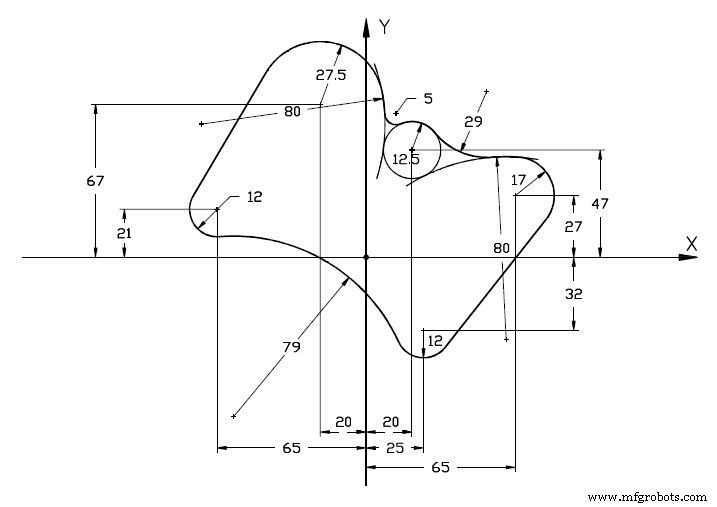
Autre exemple Selca (PROFILE 9) montrant la définition de sous-formes (E1-E8) par combinaison de cercles (G20) et chanfreins (G21), puis leur assemblage via opérations booléennes implicites (E3=E1,G21...,E2). Utilisation de G11/G10 pour appel/exécution de macros.
N1 [PROFILE 9 N2 $1M0X-116.I119.Y-45.3J105. N3 G17 N4 O1 N5 T1 N6 F1000S1200M3 N7 Z100R N8 X0Y0R N9 Z2R N10 Z-10 N11 G49I2.5 N12 G42K2 N13 E1=G20X25Y-32I-12 N14 E2=G20X-65Y21I-12 N15 E3=E1,G21I79,E2 N16 E3 N17 E2 N18 E4=G20X-20Y67I-27.5 N19 G11E4 N20 E4 N21 E5=G20X20Y47I-12.5 N22 E6=E4,G21I-80,-E5 N23 E6 N24 G21I5 N25 E5 N26 G21I29 N27 E7=G20X65Y27I-17 N28 E8=-E5,G21I-80,E7 N29 E8 N30 E7 N31 G11E1 N32 E1 N33 E3 N34 G40X0Y0K2 N35 Z100R N36 M30
Logique de Construction du Profil
- E1, E2 : Deux cercles de base (centres X25/Y-32 et X-65/Y21, rayon 12).
- E3 = E1, G21 I79, E2 : Fusion E1 + chanfrein 79 + E2 (liaison tangente ?).
- E4, E5 : Deux autres cercles (centres -20/67 et 20/47).
- E6 = E4, G21 I-80, -E5 : E4 + chanfrein -80 + miroir de E5 (-E5).
- E7 : Cercle centre 65/27 rayon 17.
- E8 = -E5, G21 I-80, E7 : Miroir E5 + chanfrein + E7.
- Exécution finale (N31-N33) : G11E1, E1, E3 = usinage séquentiel des macro-formes.
Particularités
- G49 I2.5 : Outil plus petit (Ø5 mm) pour détails.
- G42 K2 : Correction gauche activée.
- -E5 : Inversion/mirroring de la macro E5 (symétrie).
- G21 I79 / I-80 / I5 / I29 : Chanfreins de tailles variées entre entités.
Approche "CAO intégrée" : le programme CNC définit la géométrie par composition logique, pas par parcours outil explicite.
Exemple de Programmation CNC Selca – Aperçu du Code Pas à Pas
Exemple Complet de Programme CNC Selca – Guide Pas à Pas
commande numérique par ordinateur
- Maîtriser le cycle de rainurage G75 Fanuc : guide de programmation CNC pas à pas
- Guide programmation Fanuc CNC : exemple simple et complet
- Programme cycle perçage Fanuc G81 – Exemple pas à pas
- Exemple complet cycle dégagement frontal Fanuc G94 pour usinage CNC
- Programme fraisage rainure CNC débutant : Exemple simple & guide pas à pas
- Maîtriser le cycle de taraudage G84 : Guide pratique de programmation CNC
- Comprendre les blocs de programme CNC : Guide complet
- Programme de fraisage 4 axes Siemens Sinumerik : Exemple pratique CNC
- Exemple programme CNC découpe plasma Quincunx : Contrôle incrémental G91