



Guide complet : Décalage G51 et rotation de coordonnées Selca CNC – Exemple de programme
Soumis par : Brian
Dessin / Image
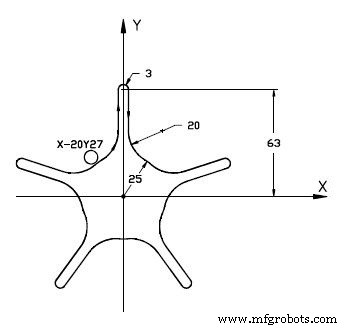
Programme CNC
N1 [PROFILE 3 N2 $1M0X-105.I103.Y-63.7J69.3 N3 G17 N4 O1 N5 T1 N6 F1000S1200M3 N7 Z100R N8 X-20Y27R N9 Z2R N10 Z-10 N11 G49I2 N12 G41K2 N13 L=1 N14 G20X0Y0I-25 N15 G21I10 N16 G13X-3J90 N17 G20X0Y63I-3 N18 G13J-90 N19 G21 N20 G51J-72I N21 L1K4 N22 G51J0 N23 G50 N24 G20X0Y0I-25 N25 G40X-20Y27K2 N26 Z100R N27 M30
Référence complète des G-Codes et M-Codes pour CNC Fagor 8070
Défi programmation Selca CNC - Exercice avancé de code pratique
commande numérique par ordinateur
- Maîtriser le cycle de rainurage G75 Fanuc : guide de programmation CNC pas à pas
- Guide programmation Fanuc CNC : exemple simple et complet
- Programme cycle perçage Fanuc G81 – Exemple pas à pas
- Exemple complet cycle dégagement frontal Fanuc G94 pour usinage CNC
- Programme fraisage rainure CNC débutant : Exemple simple & guide pas à pas
- Maîtriser le cycle de taraudage G84 : Guide pratique de programmation CNC
- Exemple G-code Fanuc G68 Rotation système coordonnées pour usinage CNC
- Programme de fraisage 4 axes Siemens Sinumerik : Exemple pratique CNC
- Exemple programme CNC découpe plasma Quincunx : Contrôle incrémental G91