



Programme cycle perçage Fanuc G81 – Exemple pas à pas
Le cycle de perçage Fanuc G81 est utilisé pour les opérations de perçage simples. Voici un exemple de programme CNC démontrant comment le cycle G81 peut être utilisé.
Programme CNC
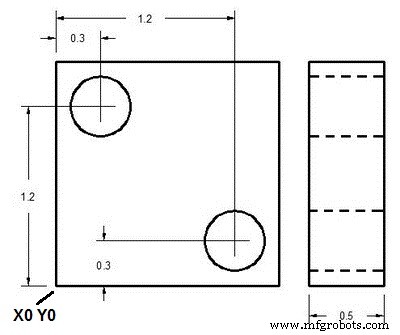
Cycle perçage Fanuc G81 Exemple Programme
N1 T1 M06
N2 G90 G54 G00 X.3 Y1.2
N3 S1200 M03
N4 G43 H01 Z1. M08
N5 G81 Z-.6 R.1 F10
N6 X1.2 Y.3
N7 G80 G00 Z1. M09
N8 G28 G91 Z0. M05
N9 M30
Explication
N1- Changement outil vers outil n°1
N2- L'outil se déplace rapidement vers la première position de perçage X0.3 Y1.2 en tenant compte du décalage zéro n°1
N3- Foret démarre rotation horaire à 1200 tr/min.
N4- Foret prend profondeur Z1. en tenant compte compensation longueur outil (G43 H01), refroidissement activé.
N5- Paramètres cycle perçage, profondeur et avance coupe donnés, premier perçage à position actuelle (X0.3 Y1.2).
N6- Le cycle continue son travail à chaque mouvement d'axe, perçage suivant à X1.2 Y0.3
N7- Cycle perçage annulé commande G80, Refroidissement désactivé.
N8- Opération terminée, outil amené position référence, rotation coupe arrêtée.
N9- Programme pièce CNC terminé avec retour début programme.
Codes G et M
| Code | Description |
|---|---|
| T | N° outil utilisé. |
| M06 | Commande changement outil. |
| G90 | Programmation absolue |
| G54 | Décalage zéro n°1 |
| G00 | Déplacement rapide |
| S | Vitesse coupe |
| M03 | Rotation coupe horaire |
| G43 | Compensation longueur outil. |
| M08 | Refroidissement ON. |
| G81 | Cycle perçage Fanuc. |
| F | Avance coupe. |
| G80 | Annulation cycle préprogrammé. |
| M09 | Refroidissement OFF. |
| G28 | Retour position référence. |
| G91 | Programmation incrémentale. |
| M05 | Arrêt rotation coupe. |
| M30 | Fin programme pièce CNC avec retour début programme. |
commande numérique par ordinateur
- Maîtriser le cycle de rainurage G75 Fanuc : guide de programmation CNC pas à pas
- Cycle de répétition de motif G73 Fanuc : exemple de programme CNC et guide
- Guide programmation Fanuc CNC : exemple simple et complet
- Cycle Tournage Fanuc G90 : Exemple Programme CNC Opérations Tournage Efficaces
- Exemple Programme Haas G71 Ébauche Alésage (Inside Roughing)
- Maîtriser le cycle de filetage G76 : Guide coupe filetage CNC
- Maîtriser le cycle perçage G81 avec mode incrémental G91 : Exemple pratique perçage répété
- Programme exemple : Perçage G81 et perçage par piquage G83 avec niveaux retour G98/G99
- Exemple fraisage CNC : Maîtriser le cycle perçage préprogrammé G81