



Exemple Programme Haas G71 Ébauche Alésage (Inside Roughing)
Haas tour CNC utilise syntaxe monobloc G71 ébauche.
Cet exemple montre G71 pour ébauche intérieure (ID roughing).
Vous aimerez :
- Format Monobloc G71 Ébauche
- Cycle Tournage Fanuc G71 (format double-ligne)
- Exemple Programme Fanuc G70 G71 Ébauche Finition
- Exemple Programmation Fanuc G71 Ébauche et G70
1 – Barre alésage pour toute ébauche G71.
2 – Même barre pour passe finition G70.
Exemple Haas G71 Ébauche et Finition Intérieure.
Exemple Programme CNC Haas
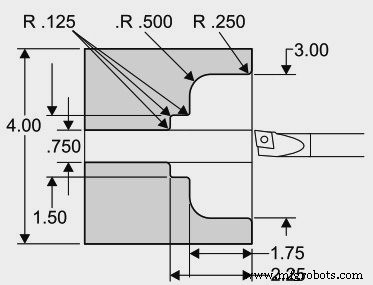
Exemple Programme Haas G71
O1136 N1 T101 N2 G97 S2000 M03 N3 G54 G00 X0.7 Z0.1 M08 N4 G71 P5 Q12 U-0.01 W0.005 D0.08 F0.01 N5 G00 X4.5 N6 G01 X3. R.25 F.005 N7 Z-1.75 R.5 N8 X1.5 R.125 N9 Z-2.25 R.125 N10 X.75 R.125 N11 Z-3. N12 X0.73 N13 G70 P5 Q12 N14 M09 N15 G53 X0 G53 Z0 M30
Explication Programme Haas
N1 – Outil 1 Offset 1
N3 – Rapide position départ
N4 – U négatif pour G71 Intérieur
N5 – N5 = début géométrie pièce (P5 dans G71)
N12 – N12 = fin géométrie pièce (Q12 dans G71)
N13 – G70 passe finition lignes P5 à Q12
N15 – Retour origine pour changement outil
Maîtriser le Cycle Tournage G90 : Guide Complet Ébauche Tournage et Plus
Cycle Rainurage Fanuc G75 Optimisé : Guide Format Monobloc
commande numérique par ordinateur
- Maîtriser le cycle de rainurage G75 Fanuc : guide de programmation CNC pas à pas
- Fanuc G70 & G71 : Exemple de Programme Cycles Ébauche & Finition Tournage
- Cycle Tournage Fanuc G90 : Exemple Programme CNC Opérations Tournage Efficaces
- Exemple fraisage CNC : Maîtriser le cycle perçage préprogrammé G81
- Programme cycle perçage Fanuc G81 – Exemple pas à pas
- Exemple complet cycle dégagement frontal Fanuc G94 pour usinage CNC
- Démo cycle surfaçage Fanuc G72 – Guide pas à pas programmation CNC
- Cycle surfaçage Fanuc G72 : Format monobloc tutoriel CNC
- Commande G71 arc trous boulons Haas CNC – Exemple pratique perçage efficace