



Haas Arrondi et chanfreinage coins : Exemple programme CNC étape par étape
Soumis par : Programmeur CNC
Résumé
Arrondi et chanfreinage coins Haas
Pour chanfreins : C avec longueur chanfrein indiquée.
Pour rayons : R avec taille rayon indiquée.
Le bloc chanfreinage ou arrondi coin peut être inséré entre deux blocs linéaires ou G01. Ces deux blocs spécifient un coin à l'intersection des deux mouvements linéaires.
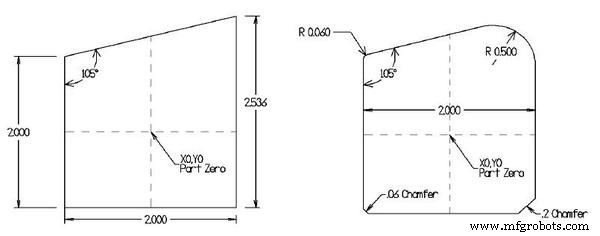
Schéma
Programme CNC
O00025
T2 M06 (.5 END MILL) (D=.5)
G00 G90 G54 X-1.5 Y0 S5000 M03
G43 H02 Z1.
M08
G01 Z-0.5 F80.
G01 G41 D02 Y-0.5 F80.
G03 X-1. Y0 R0.5 F50.
G01 Y1. ,R0.06
G01 X1. Y1.5359 ,R0.5
G01 Y-1. ,C0.2
G01 X-1. ,C0.06
G01 Y0
G03 X-1.5 Y0.5 R0.5
G01 G40 Y0
G00 G90 Z0.1 M09
G53 Z0
M30
Analyse du programme
- Lignes 1-5 : Préparation : outil 2 (fraise diam 0.5"), offset longueur H02, compensation diamètre D02, broche 5000 tr/min, coolant ON.
- Ligne 6 : Pénétration Z-0.5 à F80.
- Ligne 7 : Activation compensation rayon gauche (G41 D02), déplacement Y-0.5.
- Ligne 8 : Arc cercle G03 vers X-1 Y0 rayon R0.5 à F50.
- Ligne 9 : Linéaire Y1 avec arrondi coin ,R0.06 (rayon 0.06) à l'intersection avec bloc précédent.
- Ligne 10 : Linéaire X1 Y1.5359 avec arrondi coin ,R0.5 (rayon 0.5).
- Ligne 11 : Linéaire Y-1 avec chanfrein ,C0.2 (longueur 0.2).
- Ligne 12 : Linéaire X-1 avec chanfrein ,C0.06.
- Lignes 13-15 : Fin contour, arc G03, annulation compensation (G40), retour.
- Lignes 16-17 : Retrait, coolant OFF, home machine, fin.
Les codes ,R (arrondi) et ,C (chanfrein) sont insérés dans le bloc de mouvement linéaire (G01) qui définit le coin avec le bloc précédent. La CNC calcule automatiquement les points de tangence.
ECS G81 Cycle perçage standard : Saisie données précise et paramètres
Fanuc G43, G44 & G49 : Maîtriser la compensation longueur d'outil
commande numérique par ordinateur
- Cycle de répétition de motif G73 Fanuc : exemple de programme CNC et guide
- Guide programmation Fanuc CNC : exemple simple et complet
- Programmation Tour CNC Simple : Exemple en Pouces pour Débutants
- Exemple Programme Haas G71 Ébauche Alésage (Inside Roughing)
- Maîtriser G01 : Chanfrein & arrondi d'angle en programmation CNC
- Programmation CNC : Chanfrein & rayon avec G-code G01
- Commande G71 arc trous boulons Haas CNC – Exemple pratique perçage efficace
- Maîtriser le cycle de perçage G81 en mode incrémental G91 : Exemple pas à pas
- Maîtriser les appels de sous-programmes locaux Haas CNC M97 : Exemple pas à pas