



Commande G71 arc trous boulons Haas CNC – Exemple pratique perçage efficace
Exemple code programme CNC pour commande G71 arc trous boulons.
G71 arc trous boulons facilite perçage/taraudage/alésage trous espacés régulièrement sur arc.
Cycles G73, G74, G76, G77, ou G81-G89 utilisables avec G-code G71 arc trous boulons.
Format G71 arc trous boulons
G71 I J K L
I – Rayon arc trous boulons
J – Angle départ premier trou (0 à 360° CCW depuis horizontal position 3h).
K – Espacement angulaire entre trous (+ ou -)
L – Nombre trous espacés régulièrement autour arc.
Article complet G71 Arc trous boulons – Programmation fraisage CNC
Exemple programmation G71 arc trous boulons
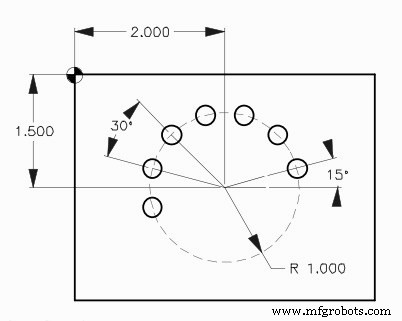
Exemple programme G71 arc trous boulons
O005
N10 T2 M06
N20 G90 G54 G00 X2. Y-1.5
N30 S1451 M03
N40 G43 H02 Z1. M08
N50 G81 G99 Z-0.45 R0.1 F8. L0
N60 G71 I1.0 J15. K30. L7
N70 G80 G00 Z1. M09
N80 G53 G49 Z0. M05
N90 M30
Programmation G72 efficace : Perçage trous boulons espacés régulièrement le long angle
G71 arc trous boulons : Programmation fraisage CNC facile perçage arc précis
commande numérique par ordinateur
- Guide programmation Fanuc CNC : exemple simple et complet
- Exemple Programme CNC : G03 Interpolation Circulaire – Maîtriser les Maths derrières l'Usinage
- Exemple Programme Haas G71 Ébauche Alésage (Inside Roughing)
- Programme cycle perçage Fanuc G81 – Exemple pas à pas
- Programme fraisage rainure CNC débutant : Exemple simple & guide pas à pas
- CNC G72 trous boulons angle – Code exemple perçage précis
- G71 arc trous boulons : Programmation fraisage CNC facile perçage arc précis
- Fraisage CNC : Programme G70 cercle trous boulons – Exemple simple & précis
- Maîtriser les appels de sous-programmes locaux Haas CNC M97 : Exemple pas à pas