



CNC G72 trous boulons angle – Code exemple perçage précis
Code programmation CNC suivant montre l'utilisation du G72 trous boulons le long d'un angle.
Comme son nom l'indique, G72 rend très facile percer/aléser/tarauder trous espacés régulièrement le long d'un angle spécifié.
Cycles préprogrammés G73, G74, G76, G77, ou G81-G89 peuvent être utilisés avec commande G72 trous boulons angle.
Format G72 trous boulons angle
G72 I J L
I – Distance entre trous boulons le long angle
J – Angle trous depuis 3 heures, 0 à 360° CCW.
L – Nombre trous espacés régulièrement le long angle
Plus d'infos G72 Trous boulons angle – Programmation fraisage CNC
Exemple programme CNC G72 trous boulons angle
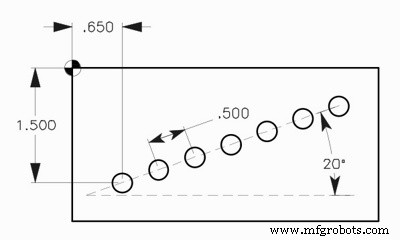
G72 Trous boulons angle
O0009
N10 T3 M06
N20 G90 G54 G00 X0.65 Y-1.5 (Position départ trous angle)
N30 S1451 M03
N40 G43 H03 Z1. M08
N50 G81 G99 Z-0.45 R0.1 G72 I0.5 J20. L7 F8.
N60 G80 G00 Z1. M09
N70 G53 G49 Z0. M05
N80 M30
Manuels & catalogues Fagor CNC gratuits – Téléchargement multilingue
Programmation G72 efficace : Perçage trous boulons espacés régulièrement le long angle
commande numérique par ordinateur
- Guide programmation Fanuc CNC : exemple simple et complet
- Comprendre le M-Code CNC M00 : Arrêt Sûr d'Exécution Programme
- Programme exemple fraisage CNC complet – Tutoriel G-code et explications
- Interpolation circulaire horaire G02 CNC : Programme exemple débutant
- Programmation angle précise CNC G01 : Maîtriser angles, rayons et chanfreins
- Cycle surfaçage Fanuc G72 : Format monobloc tutoriel CNC
- Programme fraisage rainure CNC débutant : Exemple simple & guide pas à pas
- Programmation G72 efficace : Perçage trous boulons espacés régulièrement le long angle
- Commande G71 arc trous boulons Haas CNC – Exemple pratique perçage efficace