



Cycle complet d'évacuation copeaux G71 tour CNC - Exemple programmation contrôle NCT
Exemple complet de programme CNC pour opérateurs/programmeurs travaillant sur tours CNC avec commandes NCT.
Dans cet exemple, le cycle G71 Tournage est utilisé pour l'évacuation de copeaux.
Exemple programmation NCT CNC
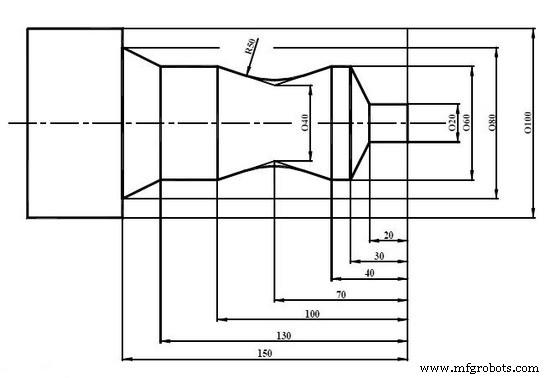
%O7014(EXAMPLE 14) N100 G0 X200 Z200 N110 T101 N120 G0 X40 Z10 N125 G92 S2500 N130 G96 S100 M8 M3 N140 G0 X82 Z2 N150 G71 U1 R.5 N160 G71 U.3 W.3 F.5 P190 Q280 N170 G0 X100 Z100 N180 T202 N185 G96 S120 N190 G0 G42 X20 Z2 N200 G1 Z-20 F.2 N210 G1 X60 Z-30 N220 G1 Z-40 N230 G1 X40 Z-70 ,R50 N240 G1 X60 Z-100 N250 G1 Z-130 N260 G1 X80 Z-150 N270 G1 X101 N280 G40 X110 N290 G0 X200 Z200 N300 M30 %
Macro G65 Centroid précise pour dimensions rainure variables
Référence complète des codes G NCT 201 pour tours et centres d'usinage CNC
commande numérique par ordinateur
- Maîtriser le cycle de rainurage G75 Fanuc : guide de programmation CNC pas à pas
- Guide de programmation CNC tour pour débutants
- Programmation Tour CNC Simple : Exemple en Pouces pour Débutants
- Cycle Tournage Fanuc G90 : Exemple Programme CNC Opérations Tournage Efficaces
- Exemple Programme Haas G71 Ébauche Alésage (Inside Roughing)
- Exemple fraisage CNC : Maîtriser le cycle perçage préprogrammé G81
- Programme cycle perçage Fanuc G81 – Exemple pas à pas
- Exemple complet cycle dégagement frontal Fanuc G94 pour usinage CNC
- Maîtriser le cycle de tournage brut G71 : Exemple de code Fanuc pour tour CNC