



Tournage intérieur et alésage tour CNC : Exemple programme pratique
Soumis par : programmeur CNC
Résumé
Exemple programmation CNC montrant comment aléser une pièce déjà percée sur un tour CNC.
Dessin/Image
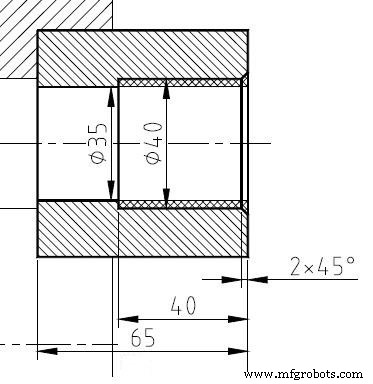
Programme CNC
O0003;
N10 G10 P0 Z-85;
N20 T606;
N30 G50 S2000;
N40 G96 G99 S180 F.2 M4 M8 M200;
N50 G0 X44 Z2;
N60 G1 Z0;
N70 X40 Z-2 F.15;
N80 Z-40 F.2;
N90 X35;
N100 G0 Z5;
N110 X200 Z100;
N120 M30;
Tournage extérieur CNC avec rayons : Exemple programme pas à pas
Cycle Fanuc G87 perçage radial – Percer 3 trous espacés 120° avec précision
commande numérique par ordinateur
- Guide de programmation CNC tour pour débutants
- Guide programmation Fanuc CNC : exemple simple et complet
- Guide pas à pas programmation tour CNC : chanfrein, conique, rainure, arc
- Exemple Programmation Tour Fanuc Débutant : Coupes Droites, Coniques, Arcs
- Programmation Tour CNC Simple : Exemple en Pouces pour Débutants
- Cycle Tournage Fanuc G90 : Exemple Programme CNC Opérations Tournage Efficaces
- Exemple cycle perçage tour CNC : Sinumerik CYCLE81 pour usinage efficace
- Maîtriser le cycle de tournage brut G71 : Exemple de code Fanuc pour tour CNC
- Tutoriel programmation centre tournage CNC : Exemple pas-à-pas pour débutants