



Tournage de précision avec cycle G71 sur tour CNC – Exemple pratique
Soumis par : Vikram
Résumé
Programme de tour CNC qui usine une pièce complète, le profil extérieur étant entièrement tourné grâce au cycle G71, utilisé à deux reprises.
Dessin / Image
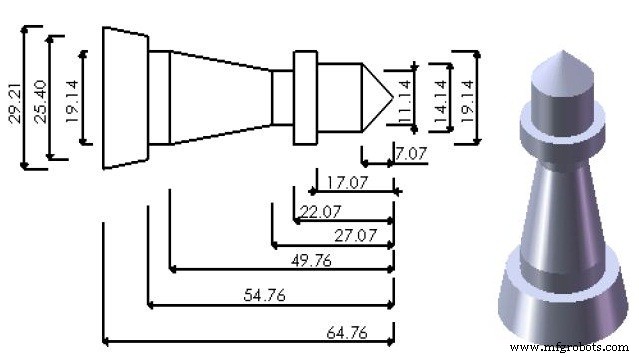
Programme CNC
G90 G21 G18 G55;
T0400 M06 S2000 M03;
G00 Z0.0;
X31.0;
G01 X30 F60;
G71 U0.5 R0.2;
G71 P2 Q3;
N2 G01 X0.0;
X14.14 Z-7.07;
Z-17.07;
X19.14;
Z-54.76;
X25.4;
N3 X 29.21 Z-64.76;
G00 X 30.0;
G28 X0.0;
G28 Z0.0;
T0800 M06;
G56;
G00 Z-22.07;
X30;
G01 X19.14;
G71 U0.5 R0.2;
G71 P4 Q5;
N4 G01 X11.14;
Z-27.07;
N5 X19.14 Z-49.76;
G00 X30.0;
G28 X0.0;
G28 Z0.0;
M02;
Exemple fraisage CNC : mise à l'échelle G74 et appel sous-routine G77
Tournage de contour simplifié : Exemple complet de programme tour CNC avec cycle G72 de surfacage
commande numérique par ordinateur
- Maîtriser la programmation CNC : cycles G71 ébauche et G70 finition Fanuc
- Guide de programmation CNC tour pour débutants
- Guide pas à pas programmation tour CNC : chanfrein, conique, rainure, arc
- Exemple Programmation Tour Fanuc Débutant : Coupes Droites, Coniques, Arcs
- Maîtriser Tournage Conique Cycle Modal G90 : Guide Programmation CNC
- Cycle Tournage Fanuc G90 : Exemple Programme CNC Opérations Tournage Efficaces
- Exemple Programme Haas G71 Ébauche Alésage (Inside Roughing)
- Maîtriser le cycle de tournage G20 sur tours Fanuc 21TB
- Maîtriser le cycle de tournage brut G71 : Exemple de code Fanuc pour tour CNC