



Maîtriser le cycle de tournage G20 sur tours Fanuc 21TB
Le cycle de tournage longitudinal G20 pour commande Fanuc 21 TB est un code G modal.
Le cycle G20 peut être utilisé pour le tournage droit et le tournage conique.
Le cycle G20 est facile à programmer et à apprendre.
Le cycle G20 est utilisé pour le tournage simple, cependant plusieurs passes sont possibles en spécifiant la position en axe X de passes supplémentaires.
Le code de programme ci-dessous montre également une fonctionnalité très puissante du cycle G20 : un opérateur peut contrôler la profondeur de coupe de chaque passe du cycle G20, ce qui est impossible avec d'autres cycles de tournage préprogrammés comme le cycle d'ébauche G71.
Format cycle tournage G20 pour tournage droit
G20 X… Z… F…
ou
G20 U… W… F…
X – Diamètre à usiner (absolu).
Z – Point final en axe Z (absolu).
F – Vitesse d'avance.
U – Diamètre à usiner (incrémental).
W – Point final en axe Z (incrémental).
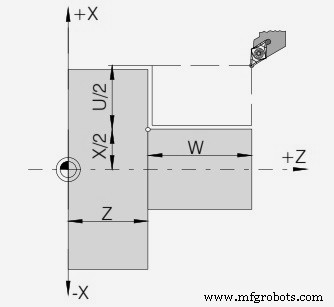
Cycle tournage G20 – Tour CNC Fanuc 21 TB
Format cycle tournage G20 pour tournage conique
G20 X… Z… R… F…
ou
G20 U… W… R… F…
X – Diamètre à usiner (absolu).
Z – Point final en axe Z (absolu).
R – Dimension conique incrémentale en X avec direction (+/-)
F – Vitesse d'avance.
U – Diamètre à usiner (incrémental).
W – Point final en axe Z (incrémental).
Les opérateurs peuvent utiliser X ou U pour la valeur de contour, de même Z ou W, ou même mélanger valeurs absolues (X, Z) et incrémentales (U, W).
Exemple de code programme CNC cycle tournage G20
G96 S200 M03 G00 X56.0 Z2.0 G20 X51.0 W-20.0 F0.25 X46.0 X41.0 X36.0 X31.0 X30.0 G00 X100 Z100 M30
Explication du code programme
Comme on le voit dans le code ci-dessus,
L'outil est au point X56 Z2,
Première coupe à X51 et l'outil parcourt W-20 en axe Z.
Deuxième coupe à X46
Troisième coupe à X41
…
Dernière coupe à X30
Fonctionnement cycle tournage G20
Si vous étudiez le code ci-dessus, vous remarquerez que :
1 – Avec G20, valeurs absolues (X51.0) et incrémentales (W-20.0) sont utilisées pour faire les coupes.
2 – Le code montre une fonctionnalité puissante de G20 : l'opérateur peut contrôler la profondeur de coupe de chaque passe, impossible avec d'autres cycles comme G71.
Ainsi, les cinq premières coupes sont de 5 mm de profondeur mais la dernière n'est que de 1 mm.
Annulation du cycle tournage G20
Le cycle G20 est un code G modal.
« Modal » signifie qu'ils restent en vigueur jusqu'à annulation ou remplacement par un code G contradictoire.
Cela signifie que G20 reste actif jusqu'à ce qu'une autre commande de mouvement soit donnée comme G00, G01, etc. Comme dans l'exemple ci-dessus, G20 est annulé avec G00.
commande numérique par ordinateur
- Centre de tournage CNC vs Tour CNC : différences clés expliquées
- Comprendre les tours à commande numérique : définition, caractéristiques et applications
- Maîtriser la programmation CNC : cycles G71 ébauche et G70 finition Fanuc
- Maîtriser le cycle de rainurage Fanuc G75 pour opérations CNC précises
- Cycle de répétition de motif Fanuc G73 : guide complet
- Référence Complète des G-Codes Fanuc – Toutes les Commandes Expliquées
- Maîtriser le Cycle de Filetage Fanuc G92 : Programmation Simple & Contrôle Précis
- Techniques Précises d'Offset Outil Tours CNC sur Commandes Fanuc
- Maîtriser le cycle de tournage brut G71 : Exemple de code Fanuc pour tour CNC