



Exemple Programme CNC : G03 Interpolation Circulaire – Maîtriser les Maths derrières l'Usinage
Aujourd'hui CAO/FAO simplifient tout : plus besoin de calculer un point, tout est prêt. Mais c'est une bonne pratique de comprendre les calculs, au moins ceux nécessaires au programmeur CNC.

Exemple Programme G03 Interpolation Circulaire
Le calcul des valeurs G02 G03 interpolation circulaire est une bonne technique à apprendre. Ce programme montre l'essentiel pour débutants.
Programme CNC avec G03 Interpolation Circulaire
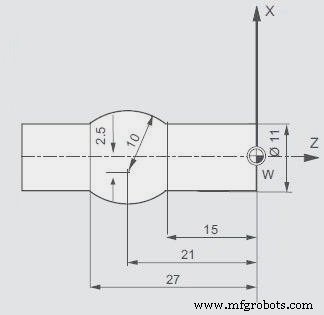
Exemple Programme G03 Interpolation Circulaire
N1 G00 X0 Z0 N2 G01 X11 N3 G01 Z-15 N4 G03 X11 Z-27 I-8 K-6
Description
I et K pour G03.
Calcul I pour G03 Interpolation Circulaire
I = distance point départ arc au centre arc en X. Valeur en rayon (pas diamètre) :
- Diamètre départ = 11
- Rayon = 11/2 = 5,5
- Exemple facile : distance centre arc au centre pièce donnée = 2,5
- I = 2,5 + 5,5 = 8
Calcul K pour G03 Interpolation Circulaire
K = distance point départ arc au centre arc en Z.
- Simple : 21 - 15 = 6
- Distance point départ au centre arc en Z = 6
Predator CNC Editor – Logiciel Édition G/M-Code Gratuit & Puissant
Sinumerik 840D : Maîtriser la Variable $P_SEARCH pour Contrôle Recherche Bloc
commande numérique par ordinateur
- Guide programmation Fanuc CNC : exemple simple et complet
- Interpolation Circulaire CNC G02 (Horaire) – Exemple Pratique Programmation G-Code
- Maîtriser G02/G03 Interpolation Circulaire CNC : Exemple Pas à Pas
- Tutoriel interpolation circulaire CNC : Maîtriser les G-codes G02 et G03
- Programme cycle perçage Fanuc G81 – Exemple pas à pas
- Interpolation circulaire horaire G02 CNC : Programme exemple débutant
- Interpolation circulaire fraisage CNC : Exemple pratique G02/G03
- Programme fraisage rainure CNC débutant : Exemple simple & guide pas à pas
- Commande G71 arc trous boulons Haas CNC – Exemple pratique perçage efficace