



Maîtriser l'interpolation circulaire Haas CNC : Programmation pratique G02/G03 et exemples
Explication de la programmation d'interpolation circulaire sur fraiseuse Haas CNC avec programmes d'exemple, montrant comment utiliser IJK ou R lors de la programmation d'interpolation circulaire avec les codes G G02 G03.
Interpolation circulaire Haas
Pourquoi utiliser IJK alors que R est plus facile à programmer ?
R est plus facile à définir, mais il est aussi plus facile de commettre une erreur et d'obtenir un rayon incorrect. Si R est utilisé et que vous faites une erreur sur le point de départ ou d'arrivée, la machine peut quand même exécuter le rayon, ce qui donnera un rayon incorrect.
Si vous faites une erreur avec la méthode I, J, K, la machine aura plus de chances de s'arrêter et de déclencher une alarme avant d'exécuter.
Cependant, l'utilisation de R dans un G02 ou G03 reste plus facile et constitue la méthode préférée pour programmer manuellement un arc.
Qu'est-ce que R
R est la distance du point de départ au centre du cercle.
Qu'est-ce que IJK
“I” = Distance incrémentale du point de départ au centre de l'arc sur l'“axe X”.
“J” = Distance incrémentale du point de départ au centre de l'arc sur l'“axe Y”.
“K” = Distance incrémentale du point de départ au centre de l'arc sur l'“axe Z”.
Quand utiliser R négatif
Avec un R positif, la commande génère un parcours circulaire de 180 degrés ou moins. Pour générer un parcours de plus de 180 degrés, il faut spécifier un R négatif. Lorsque R est utilisé, un arc complet de 360 degrés n'est pas possible. X, Y ou Z est requis pour spécifier un point final différent du point de départ. Tout arc inférieur à 360 degrés peut être réalisé avec une commande R dans G02 ou G03.
Comment usiner un arc de 360 degrés ou un cercle complet
L'utilisation de I, J ou K est le seul moyen d'usiner un arc complet de 360 degrés ; dans ce cas, le point de départ est le même que le point final et aucun X, Y ou Z n'est nécessaire. Pour usiner un cercle complet de 360°, il n'est pas nécessaire de spécifier un point final X, Y ou Z ; il suffit de programmer I, J ou K pour définir le centre du cercle.
Programme d'exemple
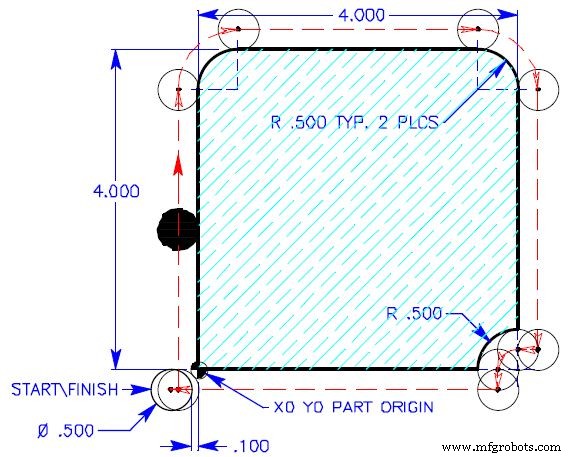
NOTE : Les exemples de mouvements circulaires n'utilisent pas la compensation de rayon d'outil, donc les mouvements circulaires sont définis depuis le centre de l'outil autour de l'arc.
G02 G03 avec R
O0010 (INTERPOLATION EXERCISE) T1 M06 (1/2 DIA. 4FLT. END MILL) G90 G54 G00 X-0.35 Y-0.25 S1450 M03 G43 H01 Z0.1 M08 G01 Z-0.625 F50. X-0.25 F14.5 Y3.5 G02 X0.5 Y4.25 R0.75 G01 X3.5 G02 X4.25 Y3.5 R0.75 G01 Y0.25 X4. G03 X3.75 Y0. R0.25 G01 Y-0.25 X-.35 G00 Z1. M09 G28 G91 Z.0 M05 M30
G02 G03 avec IJK
O0010 (INTERPOLATION EXERCISE) T1 M06 (1/2 DIA. 4FLT. END MILL) G90 G54 G00 X-0.35 Y-0.25 S1450 M03 G43 H01 Z0.1 M08 G01 Z-0.625 F50. X-0.25 F14.5 Y3.5 G02 X0.5 Y4.25 I0.75 J0. G01 X3.5 G02 X4.25 Y3.5 I0. J-0.75 G01 Y0.25 X4. G03 X3.75 Y0. I0. J-0.25 G01 Y-0.25 X-.35 G00 Z1. M09 G28 G91 Z.0 M05 M30
commande numérique par ordinateur
- Essentiels du fraisage CNC : guide de référence rapide pour opérateur professionnel
- Maîtriser le Fraisage CNC : Guide Complet d'Utilisation et de Configuration
- Sécurité fraiseuse CNC / centre d'usinage : Règles complètes opérateur
- Fraiseuse CNC vs Routeur CNC : Différences Clés et Choix de l'Outil Adapté
- Usinage CNC vs Manuel : Différences Clés & Quand Choisir Chacun
- Fraisage-tournage CNC de précision : gain de temps, réduction des coûts
- Exemple Programme CNC : G03 Interpolation Circulaire – Maîtriser les Maths derrières l'Usinage
- Maîtriser les appels de sous-programmes locaux Haas CNC M97 : Exemple pas à pas
- Fondamentaux programmation CNC : Tutoriels pas-à-pas et exemples code