



Maîtriser l'interpolation circulaire : Exemple de programmation 1
Cet exemple de programmation d'interpolation circulaire vous montrera ce qu'est l'interpolation circulaire et comment la programmer.
Avant de passer à cet exercice, vous devez d'abord lire les articles Concepts et programmation de l'interpolation circulaire (listés ci-dessous). Après la lecture des articles, vous serez à l'aise pour comprendre cet exemple comme un travail très simple et de base.
Articles sur les concepts et la programmation de l'interpolation circulaire
- Concepts et programmation de l'interpolation circulaire Partie 1 (Concepts)
- Concepts et programmation de l'interpolation circulaire Partie 2 (Utilisation de R)
- Concepts et programmation de l'interpolation circulaire Partie 3 (Utilisation de I J K)
- Concepts et programmation de l'interpolation circulaire Partie 4 (R inconnu)
- Concepts et programmation de l'interpolation circulaire Partie 5 (Exemples)
- Concepts et programmation de l'interpolation circulaire Partie 6 (Utilisations & Exercices)
Exemple de programmation d'interpolation circulaire 1 (Utilisation de R)
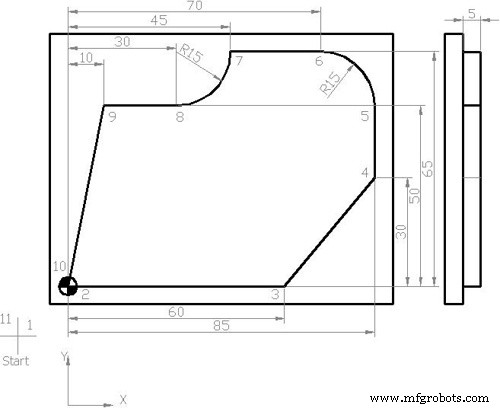
Exemple de programmation d'interpolation circulaire
N5 G00 G54 G64 G90 G17 X-20 Y-20 Z50 N10 S450 M03 F250 D01 (12.5 MM DIA) N15 C0 N20 Z5 N25 G01 Z0 N30 Z-5 N35 G42 X0 Y0 M08 (Mouvement linéaire) N40 X60 Y0 (Mouvement linéaire) N45 X85 Y30 (Mouvement linéaire) N50 X85 Y50 (Mouvement linéaire) N55 G03 X70 Y65 U15 (Mouvement circulaire G03 pour sens anti-horaire et U pour rayon d'arc) N60 G01 X45 Y65 (Mouvement linéaire) N65 G02 X30 Y50 U15 (Mouvement circulaire G02 pour sens horaire et U pour rayon d'arc) N70 G01 X10 Y50 (Mouvement linéaire) N75 X0 Y0 (Mouvement linéaire) N80 G40 X-20 Y-20 N85 G00 Z50 M09 N90 Y100 N95 M30
Pièce finie
Après la fin du processus d'usinage, votre pièce ressemblera à ceci.
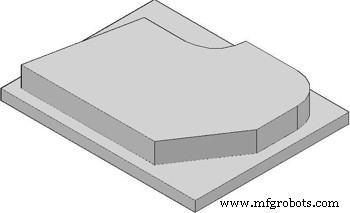
Composant usiné
Explication du programme CNC
Dans ce programme CNC, les blocs N35 à N50 (points 2-3, 3-4, 4-5) sont en mouvement droit (Interpolation linéaire) et pour cela nous avons le G-Code CNC G01 (interpolation linéaire).
Le point 5-6 n'est pas possible avec le code G01 car l'outil ne va pas en ligne droite, l'outil se déplace de manière circulaire. Pour cela, les machinistes CNC ont les codes d'interpolation circulaire G02/G03.
Avant d'utiliser les codes G G02/G03, les machinistes CNC doivent connaître les valeurs exactes de :
(1) Point final
(2) Rayon entre le point de départ et le point final.
Les valeurs requises au point 6 sont :
(1) X=70, Y=65 (comme point final)
(2) R=15 (comme rayon).
Après avoir obtenu ces informations, nous sommes en mesure d'écrire le bloc de programme CNC pour le point 5 vers 6.
Premier mouvement circulaire G02-G03, Second point final X, Y et Troisième R (Rayon), de cette façon nous obtenons les résultats requis.
Le point 6-7 est à nouveau linéaire et le point 7-8 est un mouvement circulaire, donc faites la même chose que ci-dessus mais avant d'écrire le code, vérifiez la direction du mouvement, qu'il soit horaire ou anti-horaire, et ce mouvement est horaire, donc utilisez le code G02.
Après cela, les autres points sont des mouvements linéaires.
Programme en système de cotation incrémental
Voici le même programme CNC mais avec le système de cotation incrémental G91.
N35 G42 X0 Y0 M08 (Mouvement linéaire) N40 G91 X60 Y0 (Mouvement linéaire) N45 X25 Y30 (Mouvement linéaire) N50 X0 Y20 (Mouvement linéaire) N55 G03 X-15 Y15 U15 (Mouvement circulaire G03 pour sens anti-horaire et U pour rayon d'arc) N60 G01 X-25 Y0 (Mouvement linéaire) N65 G02 X-15 Y-15 U15 (Mouvement circulaire G02 pour sens horaire et U pour rayon d'arc) N70 G01 X-20 Y0 (Mouvement linéaire) N75 X-10 Y-50 (Mouvement linéaire)
Explication des codes G/M/S, F, D
G00 : Déplacement rapide.
G54 : Décalage zéro n°1.
G64 : Mode chemin continu.
G90 : Système de cotation absolu.
G17 : Sélection plan X-Y.
G42 : Activation compensation rayon d'outil (mouvement côté droit).
G40 : Désactivation compensation rayon d'outil.
G02 : Interpolation circulaire horaire.
G03 : Interpolation circulaire anti-horaire.
S : Vitesse broche.
F : Avance axes.
M : Mouvement outil (3=horaire, 4=anti-horaire).
D : Numéro outil.
M08 : Refroidissement activé.
M09 : Refroidissement désactivé.
M30 : Fin programme principal.
commande numérique par ordinateur
- Guide de programmation CNC tour pour débutants
- Programmation CNC pour débutants : apprenez avec un exemple pratique d'alésage
- Guide pas à pas programmation tour CNC : chanfrein, conique, rainure, arc
- Exemple Programmation Tour Fanuc Débutant : Coupes Droites, Coniques, Arcs
- Interpolation Circulaire CNC G02 (Horaire) – Exemple Pratique Programmation G-Code
- Exemple Programme CNC : G03 Interpolation Circulaire – Maîtriser les Maths derrières l'Usinage
- Maîtriser G02/G03 Interpolation Circulaire CNC : Exemple Pas à Pas
- DIN 66025 : Guide complet des codes de programmation CN
- Programmation électroérosion à fil : Guide CNC complet pour machinistes