



Guide complet du cycle d'ébauche dressage Haas G72 Type I et finition G70 pour tours compatibles Fanuc
Exemple de programmation tour Haas pour illustrer l'utilisation et la programmation du cycle d'ébauche dressage Haas G72 Type I / Cycle de finition G70.
Le code ci-dessus fonctionnera également sur les tours CNC avec commande Fanuc avec peu ou pas de modification.
Tous les G-code / M-code utilisés dans cet exemple de programmation tour Haas sont donnés ci-dessous avec description.
Exemple de programme Haas G72 Type I Ébauche G70 Finition Dressage
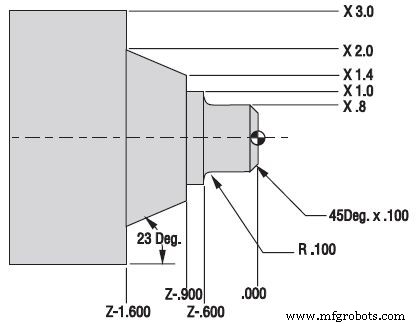
Exemple de programme Haas G72 Type I Ébauche et G70 Finition Dressage
O00096 N1 (G72 EBARBAGE FACE) N2 G53 G00 X0. Z0. T0 (Renvoi home pour changement outil) N3 T101 (OUTIL DE EXT x .031 TNR) (Sélection Outil 1 Décalage 1) N4 G50 S3000 N5 G97 S450 M03 N6 G54 G00 X3.1 Z0.1 M08 (Rapide vers point de départ au-dessus brute) N7 G96 S370 N8 G72 P9 Q18 U0.01 W0.01 D0.06 F0.012 (Cycle G72 Ébauche Dressage avec CNC) N9 G41 G00 Z-1.6 (Numéro séquence début défini par P8 dans G72 et G70) N10 G01 X2. F0.008 N11 X1.4 Z-0.9 N12 X1. N13 Z-0.6 N14 G03 X0.8 Z-0.5 R0.1 N15 G01 Z-0.1 N16 X0.6 Z0. N17 X-0.062 N18 G40 G00 Z0.1 (Fin géométrie parcours pièce définie avec P17 dans G72 et G70) N19 G97 S450 M09 N20 G53 G00 X0. Z0. T0 (Renvoi home pour changement outil) N21 M01 (Arrêt optionnel) N22 (G70 FINITION FACE) N23 G53 G00 X0. Z0. T0 (Renvoi home pour changement outil) N24 T202 (OUTIL DE EXT x .015 TNR) (Sélection Outil 2 Décalage 2) N25 G50 S3000 N26 G97 S450 M03 N27 G54 G00 X3.1 Z0.1 M08 (Rapide vers point départ) N28 G96 S420 N29 G70 P9 Q18 (Finition Dressage avec Cycle G70 Finition) N30 G97 S450 M09 N31 G53 G00 X0. Z0. T0 (Renvoi home pour changement outil) N32 M30 (Fin Programme et Reset)
G-Codes
G00 Mouvement rapide.
G01 Interpolation linéaire.
G03 Interpolation circulaire – Anti-horaire.
G41 Compensation nez outil GAUCHE du chemin programmé.
G40 Annulation compensation nez outil.
G50 Limite vitesse maximale broche.
G53 Positionnement coordonnées zéro machine.
G54 Positionnement décalage pièce #1 (Réglage 56).
G72 Cycle enlèvement matière face.
G70 Cycle finition.
G96 Vitesse de coupe constante Activée.
G97 Annulation vitesse coupe constante.
M-Codes
M01 Arrêt programme optionnel.
M03 Démarrage broche AVANT.
M30 Fin programme et retour au début.
commande numérique par ordinateur
- Maîtriser le cycle de rainurage G75 Fanuc : guide de programmation CNC pas à pas
- Cycle de répétition de motif G73 Fanuc : exemple de programme CNC et guide
- Maîtriser la programmation CNC : cycles G71 ébauche et G70 finition Fanuc
- Maîtriser le cycle de dressage G72 Fanuc : guide complet et astuces
- Guide programmation Fanuc CNC : exemple simple et complet
- Fanuc G70 & G71 : Exemple de Programme Cycles Ébauche & Finition Tournage
- Cycle Tournage Fanuc G90 : Exemple Programme CNC Opérations Tournage Efficaces
- Exemple Programme Haas G71 Ébauche Alésage (Inside Roughing)
- Cycle surfaçage Fanuc G72 : Format monobloc pour contrôleurs 10T/11T/15T