



CNC Fanuc : Programmation directe profils avec angles et arêtes arrondies – Exemple pas à pas
Soumis par : BEATA
Résumé
Exemple de programme CNC montrant comment programmer directement des angles dans un programme CNC.
Dessin/Image
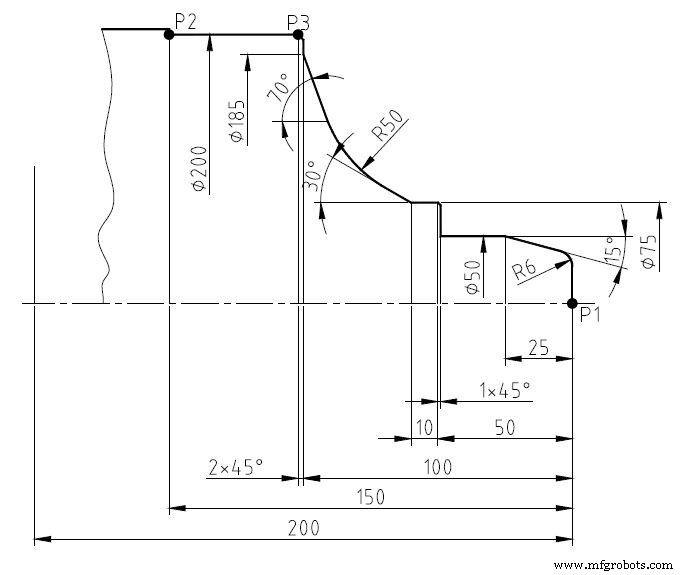
Programme CNC
O0012;
N10 G10 P0 Z-200;
N20 T303; (PROFILAGE)
N30 G50 S2200;
N40 G96 G99 S230 F0.12 M4 M8 M200;
N50 G0 X0 Z3;
N60 G1 Z0 ; (P1)
N70 ,A90 R6; (PREMIER ANGLE)
N80 X50 Z-25 ,A165; (DEUXIÈME ANGLE A165 = 180°-15°=165°)
N90 ,A180
N100 X75 Z-49 ,A90 ,C1;
N110 Z-60;
N120 ,A150 R50; (A150 = 180°-30°=150°)
N130 X185 Z-100 ,A110; (A110 = 180°-70°=110°)
N140 ,A90 ,C2;
N150 X200 Z-150 ,A180; (P2)
N160 G0 X250 Z200 M30;
Protégez vos programmes Makino Pro 3 : Verrouillage avancé et protection personnalisable
Exemple programme CNC interpolation cylindrique : Usinage multi-arcs joints
commande numérique par ordinateur
- Maîtriser le cycle de rainurage G75 Fanuc : guide de programmation CNC pas à pas
- Cycle de répétition de motif G73 Fanuc : exemple de programme CNC et guide
- Maîtriser la programmation CNC : cycles G71 ébauche et G70 finition Fanuc
- Guide de programmation CNC tour pour débutants
- Programmation CNC pour débutants : apprenez avec un exemple pratique d'alésage
- Guide programmation Fanuc CNC : exemple simple et complet
- Guide pas à pas programmation tour CNC : chanfrein, conique, rainure, arc
- Exemple Fanuc G21 : Programmation CNC Tour en Système Métrique
- Fondamentaux programmation CNC : Tutoriels pas-à-pas et exemples code