



Exemple Haas G150 fraisage poche : Programme CNC poche carrée avec îlot
Soumis par : programmeur CNC
Dessin/Image
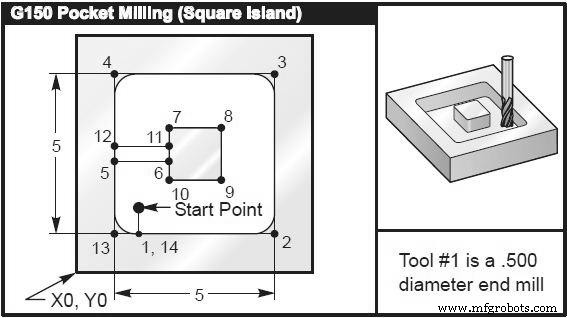
Programme CNC
(5.0 x 5.0 x 0.500 DP. Square Pocket with Square Island) Programme principal % O02010 T1 M06 (Outil fraise 0.500" diamètre) G90 G54 G00 X2. Y2. (Point départ XY) S2500 M03 G43 H01 Z0.1 M08 G01 Z0.01 F30. G150 P2020 X2. Y2. Z-0.5 Q0.5 R0.01 I0.3 K0.01 G41 D01 F10. G40 G01 X2.Y2. G00 Z1.0 M09 G53 G49 Y0. Z0. M30 Sous-programme % O02020 (Sous-programme pour G150) G01 Y1. (1) X6. (2) Y6. (3) X1. (4) Y3.2 (5) X2.75 (6) Y4.25 (7) X4.25 (8) Y2.75 (9) X2.75 (10) Y3.8 (11) X1. (12) Y1. (13) X2. (14) (Fermeture boucle poche) M99 (Retour programme principal) %
Exemple complet programme CNC Siemens Sinumerik pour usinage de précision
Programme Haas G150 fraisage poche : Exemple pas à pas poche carrée 5mm×5mm×0.5mm
commande numérique par ordinateur
- Fanuc G20 : Maîtriser la Programmation CNC en Pouces – Exemple Pratique
- Exemple Programme Haas G71 Ébauche Alésage (Inside Roughing)
- Exemple fraisage CNC : Maîtriser le cycle perçage préprogrammé G81
- Programmation fraiseuse CNC : Guide exemple débutant
- Programme fraisage poche circulaire L930 Sinumerik 840/840C
- Programme fraisage rainure CNC débutant : Exemple simple & guide pas à pas
- Programmation CNC : Chanfrein & rayon avec G-code G01
- Maîtriser le cycle de perçage G82 avec temps d'arrêt – Exemple CNC fraisage
- Maîtriser les appels de sous-programmes locaux Haas CNC M97 : Exemple pas à pas