



Maîtriser le cycle de perçage G82 avec temps d'arrêt – Exemple CNC fraisage
Le cycle de perçage G82 avec temps d'arrêt peut être utilisé pour le perçage normal lorsque le fond du trou nécessite un usinage plus précis.
Sinon, si vous voulez simplement un cycle de perçage sans temps d'arrêt au fond du trou, le cycle G81 est un grand gain de temps.
Voici un exemple de programmation CNC illustrant l'utilisation du cycle de perçage G82.
Exemple de programme CNC fraisage cycle de perçage G82
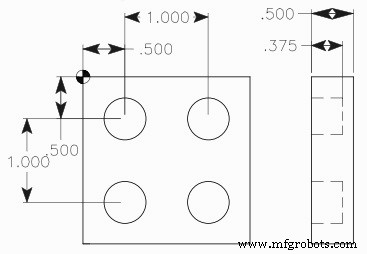
Cycle de perçage G82 avec temps d'arrêt – Exemple programme CNC fraisage
O10076 N10 T11 M06 N20 G90 G54 G00 X0.5 Y-0.5 N30 S1200 M03 N40 G43 H11 Z1. M08 N50 G82 G99 Z-0.375 P1 R0.1 F7.5 N60 X1.5 N70 Y-1.5 N80 X0.5 N90 G80 G00 Z1. M09 N100 G53 G49 Z0. M05 N110 M30
Note N50 – Les machines CNC avec commande Fanuc utiliseront P1000 au lieu de P1 qui est utilisé pour les machines Haas.
Cycle de perçage par picotage Fanuc G83 – Guide perçage trous profonds
Référence complète des G-codes tour Hurco pour consoles Dual-Screen et Max
commande numérique par ordinateur
- Maîtriser le cycle de rainurage G75 Fanuc : guide de programmation CNC pas à pas
- Fanuc G20 : Maîtriser la Programmation CNC en Pouces – Exemple Pratique
- Cycle Tournage Fanuc G90 : Exemple Programme CNC Opérations Tournage Efficaces
- Cycle de rainurage G75 : Exemple et guide de programmation CNC
- Programme exemple : Perçage G81 et perçage par piquage G83 avec niveaux retour G98/G99
- Exemple fraisage CNC : Maîtriser le cycle perçage préprogrammé G81
- Programme cycle perçage Fanuc G81 – Exemple pas à pas
- Programmation fraiseuse CNC : Guide exemple débutant
- ECS G82 Cycle perçage avec temporisation pour brisement copeaux