



Cycle de rainurage G75 : Exemple et guide de programmation CNC
G75 est le cycle de rainurage sur l'axe X.
Pour une description complète du cycle de rainurage G75, consultez cet article : Cycle de rainurage G75.
Pour le format sur une ligne (format monobloc) du G75 Fanuc, lisez : Cycle de rainurage G75 Fanuc format monobloc.
Vous trouverez un autre exemple de programmation CNC du cycle de rainurage G75 ici : Exemple de programme CNC cycle de rainurage G75 Fanuc.
Explication des paramètres du cycle de rainurage G75 Fanuc
N10 G75 R
N20 G75 X Z P Q R
Premier bloc de programmation CNC G75
R = Montant de retour
Second bloc de programmation CNC G75
X = Profondeur de la rainure.
Z = Dernière position de rainure sur l'axe Z.
P = Increment de piquage sur l'axe X
Q = Pas sur l'axe Z.
R = Montant de dégagement en fin de coupe.
Exemple de programmation CNC cycle de rainurage G75
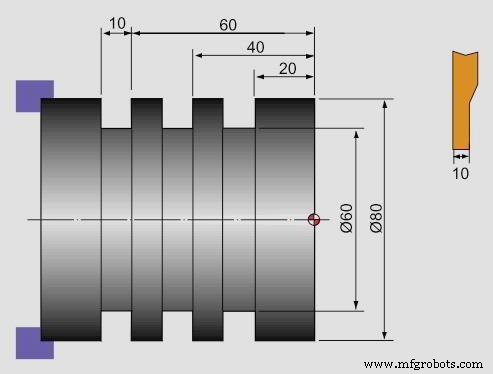
Cycle de rainurage G75 – Exemple de programmation CNC
N10 G50 S500 T0100
N20 G97 S400 M03
N30 G00 X90.0 Z1.0 T0101
N40 X82.0 Z-60.0
N50 G75 R1.0
N60 G75 X60.0 Z-20.0 P3000 Q20000 F0.1
N70 G00 X90.0
N80 X200.0 Z200.0 T0100
N90 M30
commande numérique par ordinateur
- Maîtriser le cycle de rainurage G75 Fanuc : guide de programmation CNC pas à pas
- Guide de programmation CNC tour pour débutants
- Programmation CNC pour débutants : apprenez avec un exemple pratique d'alésage
- Maîtriser le cycle de rainurage Fanuc G75 pour opérations CNC précises
- Guide pas à pas programmation tour CNC : chanfrein, conique, rainure, arc
- Exemple Programmation Tour Fanuc Débutant : Coupes Droites, Coniques, Arcs
- Cycle Rainurage Fanuc G75 Optimisé : Guide Format Monobloc
- Rainurage de Face avec Cycle Perçage Piquage G74 en Programmation CNC
- Maîtriser le cycle de tournage brut G71 : Exemple de code Fanuc pour tour CNC