



Programme tour CNC optimisé avec cycle G75 pour rainurage et tronçonnage précis
Soumis par : Vikram
Résumé
Programme de tour CNC qui usine une longue rainure en axe X via le cycle G75, puis tronçonne la même pièce avec le même cycle G75.
Dessin / Image
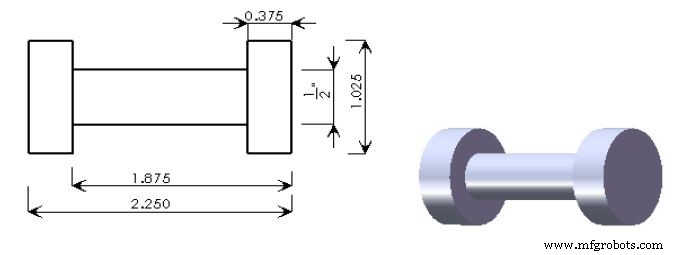
Programme CNC
G90 G20 G18 G55;
T0400 M06;
S2000 M03;
G00 Z0.0;
X1.200;
G01 X1.150 F3;
G71 U0.020 R0.010;
G71 P2 Q3;
N2 G01 X1.025;
Z-2.420;
N3 X1.150;
G28 X0.0;
G28 Z0.0;
T0200 M06;
G57;
G00 Z-0.500;
X1.300;
G01 X 1.025 F1.5 S1000;
G75 R0.010;
G75 X 0.500 Z-1.875 P 0.020 Q0.100 R-0.0001 F1.5;
G00 X1.2;
Z-2.375;
G01 X1.025;
G75 R0.010;
G75 X 0.0 P0.020 R-0.0001;
G28 X0.0;
G28 Z0.0;
M30;
Tournage de contour simplifié : Exemple complet de programme tour CNC avec cycle G72 de surfacage
Macro Fanuc personnalisée pour perçage par paliers précis sur tours
commande numérique par ordinateur
- Tour CNC Millport SmartLathez 1740 – Précision et puissance
- Maîtriser le cycle de rainurage G75 Fanuc : guide de programmation CNC pas à pas
- Forage par piquage efficace sur tour Fanuc avec cycle G74
- Maîtriser le cycle de rainurage Fanuc G75 pour opérations CNC précises
- Cycle Rainurage Fanuc G75 Optimisé : Guide Format Monobloc
- Rainurage de Face avec Cycle Perçage Piquage G74 en Programmation CNC
- Cycle de rainurage G75 : Exemple et guide de programmation CNC
- Programme cycle perçage Fanuc G81 – Exemple pas à pas
- Optimisation du perçage CNC : Cycle G81 sur plaque à grille – Exemple de programme pratique