



Programme exemple : Perçage G81 et perçage par piquage G83 avec niveaux retour G98/G99
Un programme complet de pièce CNC qui montre comment G98 et G99 (niveau de retour cycle préprogrammé) fonctionnent avec le cycle de perçage G81 et le cycle de perçage par piquage G83 pour le perçage d'un composant ayant différentes hauteurs.
Résumé G98 G99
G98 et G99 sont des commandes modales qui modifient le fonctionnement des cycles préprogrammés (G81, G83, etc.).
Quand G98 est actif, l'axe Z revient à la position de départ (plan initial) quand il termine une opération unique.
Quand G99 est actif, l'axe Z revient au point R (plan) quand le cycle préprogrammé termine un trou unique. Ensuite, la machine va au trou suivant.
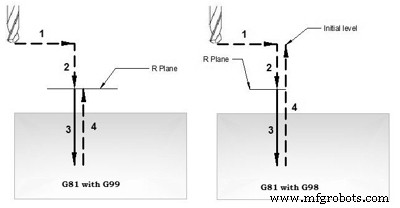
Cycle perçage G81 fonctionnement – G98 G99 niveau retour
Programme pièce CNC
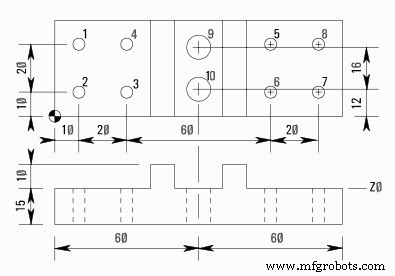
Cycle perçage G81 avec G98 G99 code G Exemple Programme
N10 M06 T01
N20 G90 G00 X10 Y30 Z12 S1000 M03
N30 G99 G81 X10 Y30 Z-17 R2 F75 (Trou 1)
N40 Y10 (Trou 2)
N50 X30 (Trou 3)
N60 Y30 (Trou 4)
N70 G98 X90 (Trou 5)
N80 G99 Y10 (Trou 6)
N90 X110 (Trou 7)
N100 G98 Y30 (Trou 8)
N110 G91 G80 G28 X0 Y0 Z0 M05
N120 M06 T02
N130 G90 G00 X60 Y28 Z12 S750 M03
N140 G99 G83 X60 Y28 Z-17 Q6 R2 F60 (Trou 9)
N150 G98 Y12 (Trou 10)
N160 G91 G80 G28 X0 Y0 Z0 M05
N170 M30
Explication
N10- Changement outil (M06) vers outil n°1
N20- Déplacement rapide vers X10 Y30 Z12, Broche démarrée horaire (M03) à 1000 tr/min (S1000).
N30- Perçage commence (G81) à X10 Y30 avec avance coupe (F75), l'outil se rétracte au plan R après l'opération.
N40- Position perçage suivante Y10 (G99 modal, l'outil continue à se rétracter au plan R jusqu'à ce que G98 soit donné).
N50- Perçage suivant à X30.
N60- Perçage à Y30
N70- Perçage à X90 & Rétractation au plan initial.
N80- Perçage à Y10 & Rétractation au plan R.
N90- Perçage à X110
N100- Perçage à Y30 & Rétractation au plan initial.
N110- Cycle perçage annulé (G80), retour point référence (G28) pour changement outil, arrêt broche (M05).
N120- Changement outil (M06) vers outil n°2.
N130- Déplacement rapide vers X60 Y28 Z12, démarrage broche 750 tr/min (S750) horaire (M03).
N140- G83 Perçage par piquage démarre à X60 Y28, profondeur Z-17, piquage Q6, avance perçage F60
N150- Perçage profond suivant à Y12 (retour point initial).
N160- Cycle G83 annulé avec G80, outil retourné point référence (G28), broche arrêtée (M05).
N170- Fin programme pièce avec retour début programme (M30)
Codes G et M
| Code | Description |
|---|---|
| T | N° outil utilisé. |
| M06 | Commande changement outil. |
| G90 | Programmation absolue |
| G00 | Déplacement rapide |
| S | Vitesse coupe |
| M03 | Rotation coupe horaire |
| M08 | Refroidissement ON. |
| G81 | Cycle perçage Fanuc. |
| G83 | Cycle perçage piquage Fanuc. |
| G98 | Retour point initial cycle préprogrammé. |
| G99 | Retour point R cycle préprogrammé. |
| F | Avance coupe. |
| G80 | Annulation cycle préprogrammé. |
| M09 | Refroidissement OFF. |
| G28 | Retour position référence. |
| G91 | Programmation incrémentale. |
| M05 | Arrêt rotation coupe. |
| M30 | Fin programme pièce CNC avec retour début programme. |
commande numérique par ordinateur
- Forage par piquage efficace sur tour Fanuc avec cycle G74
- Exemple Programme Haas G71 Ébauche Alésage (Inside Roughing)
- Rainurage de Face avec Cycle Perçage Piquage G74 en Programmation CNC
- Maîtriser le cycle perçage G81 avec mode incrémental G91 : Exemple pratique perçage répété
- Exemple fraisage CNC : Maîtriser le cycle perçage préprogrammé G81
- Programme cycle perçage Fanuc G81 – Exemple pas à pas
- Programme exemple CNC : G83 perçage piquage + G70 cercle trous boulons trous profonds espacés
- Optimisation du perçage CNC : Cycle G81 sur plaque à grille – Exemple de programme pratique
- ECS G83 Cycle perçage profond et dégagement : Perçage trous précis et efficace