



Maîtriser le cycle perçage G81 NCT : alésage de précision simplifié
Le cycle perçage G81 NCT est utilisé pour les opérations de perçage/alésage de repère simples.
Programmation
G17 G81 X... Y... Z... R... F.. L...
G18 G81 Z... X... Y... R... F... L...
G19 G81 Y... Z... X... R... F... L..
Paramètres
Le tableau suivant définit X,Y,Z pour le plan G17 ; pour les autres plans, ces définitions changent :
Plan G18 : Z X = position trou, Y = axe perçage
Plan G19 : Y Z = position trou, X = axe perçage
| Paramètre | Description |
|---|---|
| X | Position trou en axe X. |
| Y | Position trou en axe Y. |
| Z | Profondeur, l'outil avance avec avance jusqu'à Z en partant du plan R. |
| R | Position du plan R. |
| L | Nombre de répétitions du cycle (si requis). |
| F | Avance. |
Opérations
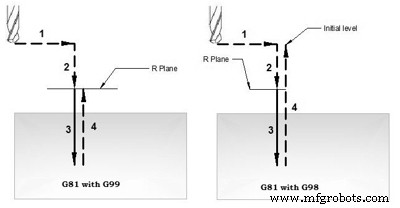
Les opérations du cycle G81 sont :
- Positionnement rapide dans le plan sélectionné
- Déplacement rapide jusqu'au point R
- Perçage jusqu'au point Z, avec avance F
- Rétraction
- Si G99, rétraction au point R, en rapide
- Si G98, rétraction rapide au point initial
Exemples de programmation
Programmation série d'alésages
Programmation d'alésages espacés de 10 mm avec le cycle G81 NCT :
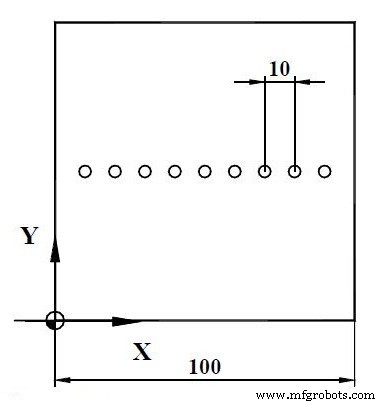
%O7071(7.1)
N100 T1
N110 G54 G0 X0 Y50
N120 G43 Z50 H1
N130 S1000 M3 M8
N140 G81 XI10 Y50 R2 Z-10 L9
N150 G80
N160 G0 Z100
N170 M30
%
Exemple série alésages
La seconde série est programmée comme nouveau cycle perçage, taille à nouveau spécifiée en incrément. Les deux cycles incluant l'alésage central, la seconde série doit être scindée en partie basse et haute.
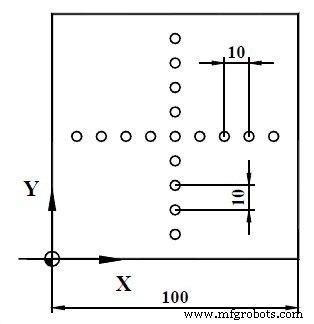
%O7072(7.2)
N100 T1
N110 G54 G0 X0 Y50
N120 G43 Z50 H1
N130 S1000 M3 M8
N140 G81 XI10 Y50 R2 Z-10 L9
N150 G80
N160 G0 X50 Y0
N170 G81 X50 YI10 R2 Z-10 L4
N180 G80
N190 G0 X50 Y50
N200 G81 X50 YI10 R2 Z-10 L4
N210 G80
N220 G0 Z100
N230 M30
%
Programmation NCT : perçage circulaire avec cycle G81 et coordonnées polaires G16
Guide programmation CNC série Osai 10 – Exemple rotation plan et répétition paramétrique
commande numérique par ordinateur
- Maîtriser le cycle perçage G81 avec mode incrémental G91 : Exemple pratique perçage répété
- Programme exemple : Perçage G81 et perçage par piquage G83 avec niveaux retour G98/G99
- Exemple fraisage CNC : Maîtriser le cycle perçage préprogrammé G81
- Programme cycle perçage Fanuc G81 – Exemple pas à pas
- Optimisation du perçage CNC : Cycle G81 sur plaque à grille – Exemple de programme pratique
- Créer un cycle de perçage G81 personnalisé avec Macro Fanuc et appel modal G66
- ECS G85 Cycle alésage - Retour outil optimisé et perçage précis
- ECS G81/3 : Cycle perçage 3 couches - Perçage multi-zones efficace
- ECS G81 Cycle perçage standard : Saisie données précise et paramètres