



Cycle alésage Fanuc G86 – Perçage précision avec contrôle profondeur répétable
Cycle G86 sert à aléser un trou.
Syntaxe
G86 X... Y... Z... R... F... K...
| Paramètre | Description |
|---|---|
| X | Position trou axe X. |
| Y | Position trou axe Y. |
| Z | Profondeur, alésage plan R à Z. |
| R | Position plan R. |
| K | Nombre répétitions cycle (si requis) |
| F | Avance. |
Une fois programmé, G86 se répète à chaque mouvement d'axe jusqu'à G80.
Utilisation
N150 M6 T2 N160 G90 G00 X60 Y28 Z12 S100 M03 N170 G99 G86 X60 Y28 Z-15 R2 F120 N180 G98 Y12 N190 G91 G80 G28 X0 Y0 Z0 M05 N200 M30
Fonctionnement
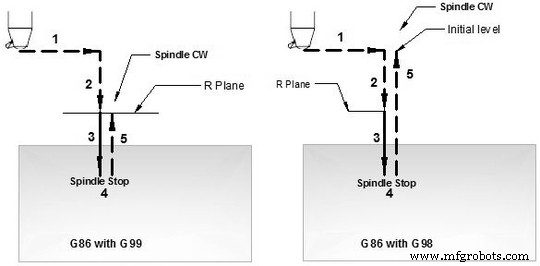
1- Déplacement rapide X,Y position.
2- Déplacement rapide plan R.
3- Alésage avance plan R à profondeur Z.
4- Arrêt broche fond trou.
5-1 Retour rapide plan R (G99) ou niveau initial (G98)
5-2 Redémarrage broche CW
Modes G98 G99
G98 : Retour niveau initial
G99 : Retour plan R.
Voir G81 pour exemple.
Perçage répété
Si K donné, répétition K fois. Voir exemple G81.
Maîtriser cycle alésage Fanuc G85 : Perçage précision expliqué
Identifier pièces tour CNC : Guide référence rapide
commande numérique par ordinateur
- Maîtriser le filetage conique sur tours Fanuc G76
- Maîtriser le cycle de rainurage Fanuc G75 pour opérations CNC précises
- Cycle de répétition de motif Fanuc G73 : guide complet
- Référence Complète des G-Codes Fanuc – Toutes les Commandes Expliquées
- Maîtriser le Cycle de Filetage Fanuc G92 : Programmation Simple & Contrôle Précis
- Cycle Rainurage Fanuc G75 Optimisé : Guide Format Monobloc
- Référence complète codes G Fanuc pour programmation CNC
- ECS G86 Cycle alésage avec fonction arrêt broche
- ECS G85 Cycle alésage - Retour outil optimisé et perçage précis