



Guide programmation CNC série Osai 10 – Exemple rotation plan et répétition paramétrique
Cet exemple de programme CNC série Osai 10 montre comment utiliser la rotation de plan (ROT) avec répétition (RPT) et programmation paramétrique.
Exemple programme CNC série Osai 10
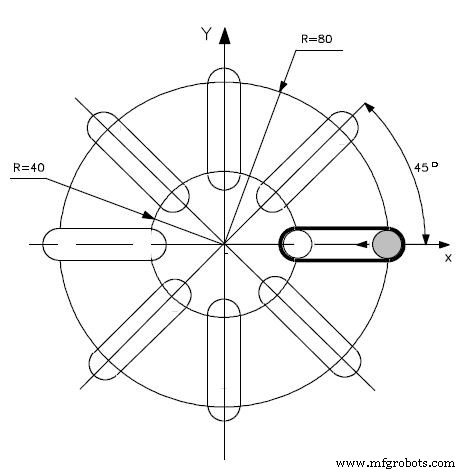
(UGS, X, -100, 100, Y, -100, 100)
N148 (DIS, " ...")
N149 S1500 T5.5 M6
N150 E25 =0
N151 (RPT, 8)
N152 ( ROT, E25)
N153 G X40 Y M3
N154 Z0
N155 G29 G1 Z-10 F150
N156 X80 F200
N157 Z-18 F150
N158 X40
N159 G Z0
N160 E25 =E25 + 45
N161 (ERP)
N162 (ROT, 0)
Maîtriser le cycle perçage G81 NCT : alésage de précision simplifié
Test compétences programmation CNC – Évaluation 1
commande numérique par ordinateur
- Maîtriser le cycle de rainurage G75 Fanuc : guide de programmation CNC pas à pas
- Guide programmation Fanuc CNC : exemple simple et complet
- Programme cycle perçage Fanuc G81 – Exemple pas à pas
- Exemple complet cycle dégagement frontal Fanuc G94 pour usinage CNC
- Programme fraisage rainure CNC débutant : Exemple simple & guide pas à pas
- Maîtriser le cycle de taraudage G84 : Guide pratique de programmation CNC
- Programme de fraisage 4 axes Siemens Sinumerik : Exemple pratique CNC
- Exemple programme CNC découpe plasma Quincunx : Contrôle incrémental G91
- Exemple d'arc fraisage CNC : Utilisation G2 avec paramètres I et J