



Exemple cycle tournage G90 sur tour CNC GSK 980 TDc – Tournage droit et conique
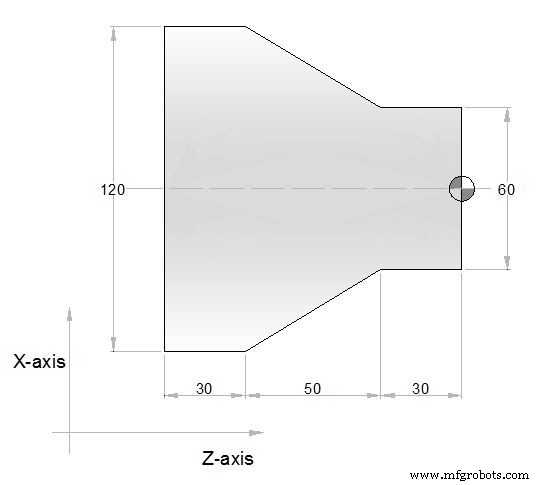
Exemple programme tour CNC GSK 980 TDc illustrant l'utilisation du cycle tournage G90.
Dans cet exemple, le cycle G90 est utilisé deux fois :
d'abord pour le tournage droit
ensuite pour le tournage conique.
Exemple cycle tournage G90 GSK 980 TDc
O0002;
M3 S300
G0 X130 Z3;
G90 X120 Z-110 F200;
X110 Z-30;
X100;
X90;
X80;
X70;
X60;
G0 X120 Z-30;
G90 X120 Z-44 R-7.5 F150;
Z-56 R-15;
Z-68 R-22.5;
Z-80 R-30;
M30;
Test compétences programmation CNC – Évaluation 1
Guide de référence des codes M tournage Anilam 4200T
commande numérique par ordinateur
- Maîtriser le cycle de rainurage G75 Fanuc : guide de programmation CNC pas à pas
- Fanuc G70 & G71 : Exemple de Programme Cycles Ébauche & Finition Tournage
- Maîtriser Tournage Conique Cycle Modal G90 : Guide Programmation CNC
- Cycle Tournage Fanuc G90 : Exemple Programme CNC Opérations Tournage Efficaces
- Maîtriser le Cycle Tournage G90 : Guide Complet Ébauche Tournage et Plus
- Exemple Programme Haas G71 Ébauche Alésage (Inside Roughing)
- Exemple fraisage CNC : Maîtriser le cycle perçage préprogrammé G81
- Programme cycle perçage Fanuc G81 – Exemple pas à pas
- Exemple complet cycle dégagement frontal Fanuc G94 pour usinage CNC