



Démonstration Osai GTL : Exemple avancé de programmation géométrique de haut niveau
Exemple de programme pour la série Osai 10 utilisant le langage de programmation géométrique de haut niveau Osai GTL.
Exemple de programmation géométrique de haut niveau Osai (GTL)
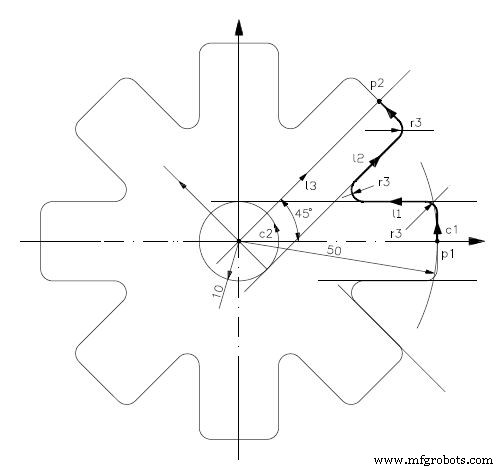
Répétitions de profil exécutées avec 2 passes
N1 (DIS,"EXEMPLE GTL AVEC ROTATION")
N2 F...S...T2.2 M6
N3 MSA=2
N4 p1=X50 Y0
N5 c1=I0 J0 r50
N6 c2=I0 J0 r10
N7 l1=c2,a180
N8 l3=X0 Y0,a45
N9 l2=c2,a45
N10 p2=l3,c1,s2
N11 GX60 Y0
N12 Z-2 "DEBUT"
N13 N14 E25=0
N15 (RPT,8)
N16 (ROT,E25)
N17 G21 G42 p1
N18 c1
N19 r3
N20 l1
N21 r-3
N22 l2
N23 r3
N24 c1
N25 G20 G40 p2
N26 E25=E25+45
N27 (ERP)
N28 (ROT,0)
"FIN"
N29 N30 MSA=0
N31 (EPP,DEBUT,FIN)
N32 GZ20
N33 XY M30
Macro Fanuc personnalisée pour perçage par paliers précis sur tours
Guide complet de programmation GTL Osai CNC : Exemple étape par étape
commande numérique par ordinateur
- Guide de programmation CNC tour pour débutants
- Programmation CNC pour débutants : apprenez avec un exemple pratique d'alésage
- Guide pas à pas programmation tour CNC : chanfrein, conique, rainure, arc
- Exemple Programmation Tour Fanuc Débutant : Coupes Droites, Coniques, Arcs
- Maîtriser le cycle de filetage G76 : Guide coupe filetage CNC
- Guide programmation centre usinage CNC pas à pas pour débutants
- Maîtriser la programmation d'arcs CNC : Exemple G02 & G03 avec arcs joints
- Programmation fraisage CNC Sinumerik 810 : Maîtriser le contrôle rayon & chanfrein
- Programmation électroérosion à fil : Guide CNC complet pour machinistes