



Appels sous-programme CNC tour efficaces pour coupe motifs répétés
Soumis par : Vikram
Résumé
Programme tour CNC appelant un sous-programme plusieurs fois pour couper le même motif.
Le sous-programme utilise U/W au lieu de X/Z pour rendre le programme plus facile à comprendre et déboguer.
Dessin/Image
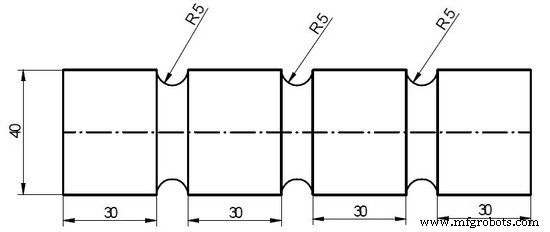
Programme CNC
Programme Principal:
N5 G90 F0.2 S1200 T0101 M04
N10 G00 X40 Z0
N20 M98 P37000 (appel sous-prog O7000 trois fois)
N30 G01 W-30
N40 G28 U0 W0
N50 M05 M30

Sous-programme:
O7000;
G01 U0 W-30
G02 U0 W-10 R5
N60 M99
Fabrication vis à double filetage (goujons) avec cycle filetage G76 CNC
Exemple programme tour CNC : cycle répétition motif G73 et filetage G76 sur machine FANUC
commande numérique par ordinateur
- Guide de programmation CNC tour pour débutants
- Guide programmation Fanuc CNC : exemple simple et complet
- Guide pas à pas programmation tour CNC : chanfrein, conique, rainure, arc
- Exemple Programmation Tour Fanuc Débutant : Coupes Droites, Coniques, Arcs
- Programmation Tour CNC Simple : Exemple en Pouces pour Débutants
- Programme cycle perçage Fanuc G81 – Exemple pas à pas
- Programme fraisage rainure CNC débutant : Exemple simple & guide pas à pas
- Maîtriser le cycle de taraudage G84 : Guide pratique de programmation CNC
- Maîtriser les appels de sous-programmes locaux Haas CNC M97 : Exemple pas à pas