



Fanuc G15/G16 Interpolation coordonnées polaires - Fin et début opérations
G15 Fin interpolation coordonnées polaires
G15 termine le mode interpolation coordonnées polaires.
Programmation
G15
G16 Début interpolation coordonnées polaires
G16 active le mode interpolation coordonnées polaires.
Programmation
G16
Entre G16 et G15, les points peuvent être définis par coordonnées polaires.
La sélection du plan dans lequel les coordonnées polaires peuvent être programmées se fait avec G17 — G19.
Avec l'adresse du premier axe, le rayon sera programmé,
avec l'adresse du second axe, l'angle sera programmé,
tous deux relatifs au point zéro pièce.
Exemple
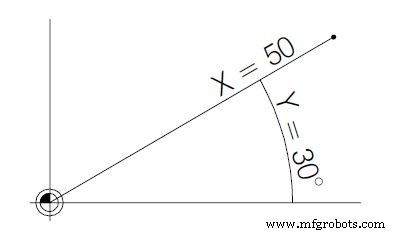
N75 G17 G16
N80 G01 X50 Z30  premier axe: rayon X=50, second axe: angle Y=30
En mode G16/G15 avec G17 actif : X = rayon, Y = angle (en degrés). Permet de programmer facilement des trous sur cercle, profils polaires, etc., sans calculs trigonométriques manuels.
Maîtriser Fanuc G17, G18, G19 Sélection plan pour contrôle CNC précis
Déverrouillage tourelle optimisé avec Okuma M203 : Guide commande NC
commande numérique par ordinateur
- Concevoir pour la durabilité : Commencer par la fin en tête
- Guide complet codes G CNC pour commandes Fanuc
- Exemple G-code Fanuc G68 Rotation système coordonnées pour usinage CNC
- Fanuc G68 Rotation système coordonnées : Alignement précis axes pour usinage CNC
- Exemple sous-programme Fanuc : Simplifier la programmation CNC avec techniques sous-routine
- Maîtriser la commande Fanuc G04 Temps d'arrêt pour temporisation CNC précise
- Maîtriser l'interpolaion circulaire Fanuc (G02/G03) avec exemple de code pratique
- Temporisation Fanuc G04 : Maîtriser les commandes pause CNC
- Référence complète codes G Fanuc pour programmation CNC