



Maîtriser Fanuc G17, G18, G19 Sélection plan pour contrôle CNC précis
Fanuc G17 G18 G19 Sélection plan
Avec G17 G18 G19, le plan est défini dans lequel l'interpolation circulaire et l'interpolation polaire peuvent être exécutées et dans lequel la compensation rayon outil sera calculée.
Dans l'axe vertical au plan actif, la compensation longueur outil sera exécutée.
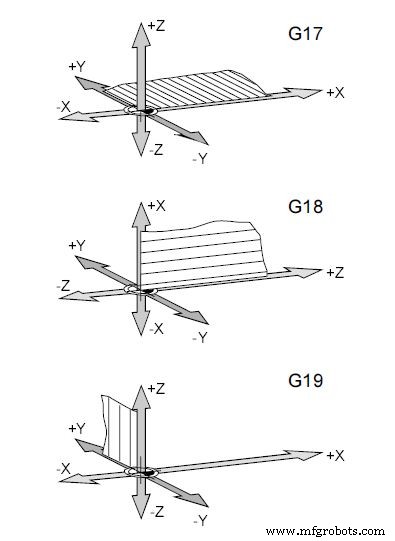
G17 Plan XY
Plan XY par défaut sur la plupart des centres d'usinage. Interpolation circulaire dans XY, compensation rayon outil dans XY, compensation longueur outil sur Z.
Programmation
G17
G18 Plan ZX
Plan ZX typique pour tours. Interpolation circulaire dans ZX, compensation rayon outil dans ZX, compensation longueur outil sur Y.
Programmation
G18
G19 Plan YZ
Plan YZ moins courant. Interpolation circulaire dans YZ, compensation rayon outil dans YZ, compensation longueur outil sur X.
Programmation
G19
Le choix du plan actif détermine : (1) le plan d'interpolation circulaire (G02/G03), (2) le plan de compensation rayon outil (G41/G42), (3) l'axe de compensation longueur outil (G43/G44). G17 est le plan par défaut à la mise sous tension.
commande numérique par ordinateur
- Fanuc iRVision — Système de vision robotique 2D avancé pour contrôleurs R-30iA
- Maîtriser le cycle de filetage G76 Fanuc : guide complet
- Maîtriser le cycle de rainurage Fanuc G75 pour opérations CNC précises
- Référence Complète des G-Codes Fanuc – Toutes les Commandes Expliquées
- Maîtriser le Cycle de Filetage Fanuc G92 : Programmation Simple & Contrôle Précis
- Fanuc G68 Rotation système coordonnées : Alignement précis axes pour usinage CNC
- Maîtriser la commande Fanuc G04 Temps d'arrêt pour temporisation CNC précise
- Temporisation Fanuc G04 : Maîtriser les commandes pause CNC
- Référence complète codes G Fanuc pour programmation CNC