



Commande Fanuc G28 : Approche point référence via position intermédiaire
Fanuc G28 Approche point de référence
Avec G28, le point de référence est approché via une position intermédiaire (X, Y, Z).
D'abord le mouvement vers X, Y et Z, puis le point de référence est approché. Les deux mouvements se font en G00 (avance rapide) !
Le décalage G92 sera supprimé.
Programmation
N... G28 X... Y... Z...
Paramètres
| Paramètre | Description |
|---|---|
| X, Y, Z | Coordonnées du point intermédiaire. |
Exemple
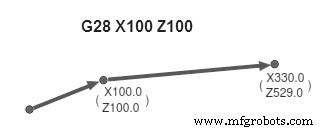
G28 X100 Z100
La machine se déplace d'abord en rapide vers X100 Z100 (point intermédiaire), puis de là vers le point de référence machine (zero machine) en rapide. Tout décalage G92 actif est annulé. Utilisé typiquement en fin de programme pour ramener la machine à sa position de référence.
Fanuc G33 Filetage sur centre usinage CNC : Guide expert
Maîtriser Fanuc G17, G18, G19 Sélection plan pour contrôle CNC précis
commande numérique par ordinateur
- Fanuc iRVision — Système de vision robotique 2D avancé pour contrôleurs R-30iA
- Maîtriser le cycle de rainurage Fanuc G75 pour opérations CNC précises
- Référence Complète des G-Codes Fanuc – Toutes les Commandes Expliquées
- Maîtriser le Cycle de Filetage Fanuc G92 : Programmation Simple & Contrôle Précis
- Retour Point Référence CNC Expliqué : Zérotage & Positionnement Précis
- G28 Retour point de référence : Procédure de réinitialisation efficace tour CNC
- Fanuc G68 Rotation système coordonnées : Alignement précis axes pour usinage CNC
- Maîtriser la commande Fanuc G04 Temps d'arrêt pour temporisation CNC précise
- Temporisation Fanuc G04 : Maîtriser les commandes pause CNC