



G28 Retour point de référence : Procédure de réinitialisation efficace tour CNC
G28 Retour point de référence
Le code G G28 retour point de référence est utilisé pour approcher le point de référence via une position intermédiaire.
La position intermédiaire peut être spécifiée en absolu X, Z ou en relatif U, W.
Qu'est-ce que le point de référence ? Lire : Retour zéro CNC ou retour point de référence
Pendant la commande G28 retour point de référence, la machine :
atteint d'abord le point intermédiaire en rapide (G00),
puis se déplace rapidement vers la position du point de référence.
Programmation
G28 X(U) Z(W)
X, Z position absolue du point intermédiaire.
U, W position incrémentale du point intermédiaire.
Exemples
Pour les exemples suivants, supposons la position réelle du point de référence sur votre machine à X330 et Z529.
Exemple 1
G28 U0 W0
La machine se déplace directement au point de référence (aucun point intermédiaire n'est donné).
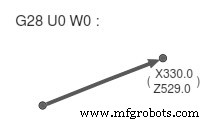
G28 Retour point de référence G28 U0 W0
Exemple 2
G28 X100 Z100
La machine se déplace d'abord à la position intermédiaire X100 Z100,
puis se déplace au point de référence.
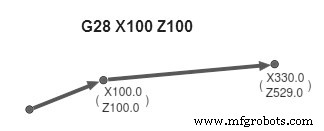
G28 Retour point de référence
commande numérique par ordinateur
- Tours CNC : guide complet sur leur fonctionnement et leurs avantages
- Tour CNC TF2000 – Précision lourde et commande conviviale
- Tour CNC Millport SmartLathez 1740 – Précision et puissance
- Tour CNC grande vitesse GT-32 – Précision, rigidité et vitesse
- Tour vertical CNC de précision V740 – 40-50 ch, commande Fanuc 21iT
- Tour CNC Trak TRL 1540V – Précision et flexibilité pour l'usinage
- TRAK TRL 1630SX : plus petit tour atelier avec flexibilité manuel/CNC
- Tour CNC C620 Romi : configurations multiples pour usinage de précision
- Retour Point Référence CNC Expliqué : Zérotage & Positionnement Précis