



Guide débutant G-Code tour CNC : Exemple simple & tutoriel pas à pas
Exemple simple de G-Code pour tour CNC destiné aux tourneurs/programmeurs CNC qui débutent dans l'apprentissage de la programmation CNC.
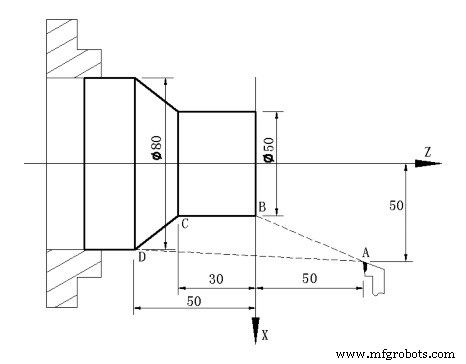
Exemple simple de G-Code pour tour CNC
O0001 N5 M12 N10 T0101 N15 G0 X100 Z50 N20 M3 S600 N25 M8 N30 G1 X50 Z0 F600 N40 W-30 F200 N50 X80 W-20 F150 N60 G0 X100 Z50 N70 T0100 N80 M5 N90 M9 N100 M13 N110 M30 N120 %
Explication du code
N5 Serrage de la pièce
N10 Changement outil n°1 et exécution de son décalage
N15 Positionnement rapide au point A
N20 Démarrage broche à 600 tr/min
N25 Lubrification ON
N30 Approche point B à 600 mm/min
N40 Coupe du point B au point C
N50 Coupe du point C au point D
N60 Retrait rapide au point A
N70 Annulation décalage outil
N80 Arrêt broche
N90 Lubrification OFF
N100 Desserrage pièce
N110 Fin de programme, arrêt broche et lubrification OFF
Guide complet des G-Codes GSK 980TDb pour systèmes de tournage CNC
Guide complet des G-Codes Siemens Sinumerik 808D en dialecte ISO pour programmeurs CNC
commande numérique par ordinateur
- Fraiseuses CNC pour débutants : maîtrisez le marché avec une précision sans effort
- Programmation CNC pour débutants : exemple pas à pas sur tour
- Guide de programmation CNC tour pour débutants
- Programmation CNC pour débutants : apprenez avec un exemple pratique d'alésage
- Guide pas à pas programmation tour CNC : chanfrein, conique, rainure, arc
- Exemple Programmation Tour Fanuc Débutant : Coupes Droites, Coniques, Arcs
- Maîtriser la programmation tour CNC : Guide pour machinistes
- Maîtriser le cycle de tournage brut G71 : Exemple de code Fanuc pour tour CNC
- Fondamentaux programmation CNC : Tutoriels pas-à-pas et exemples code