



Maîtriser l'interpolaion circulaire Fanuc (G02/G03) avec exemple de code pratique
Interpolaion circulaire Fanuc
Les commandes d'interpolaion circulaire Fanuc (G-Codes G02, G03) sont utilisées pour déplacer un outil le long d'un arc de cercle.
G02 – Interpolaion circulaire horaire.
G03 – Interpolaion circulaire anti-horaire.
Comment programmer l'interpolaion circulaire ?
Sur les tours CNC avec commande Fanuc, l'interpolaion circulaire horaire (arc) peut être programmée de la manière suivante :
N10 G02 X Z R ou N10 G02 X Z I K
Explication
N10 G02 X Z R
X – Point final d'arc en axe X
Z – Point final d'arc en axe Z
R – Rayon d'arc.
N10 G02 X Z I K
X – Point final d'arc en axe X.
Z – Point final d'arc en axe Z.
I – Distance du point de départ d'arc au centre d'arc en axe X.
K – Distance du point de départ d'arc au centre d'arc en axe Z.
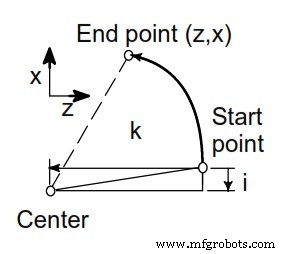
Exemple G-Code Fanuc interpolaion circulaire G02
L'exemple de programme d'interpolaion circulaire Fanuc suivant est programmé de plusieurs manières différentes.
Les programmeurs/tourneurs CNC peuvent utiliser la méthode G02/G03 X Z R ou G02/G03 X Z I K si la commande le permet.
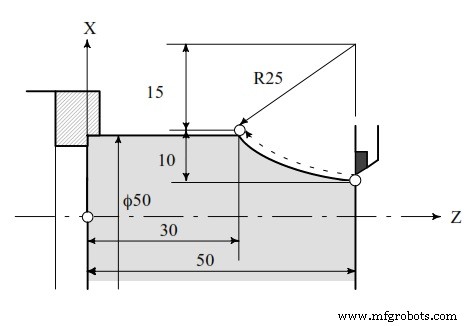
(Programmation diamètre)
G02 X50 Z30 I25 F0.3
G02 U20 W-20 I25 F0.3
G02 X50 Z30 R25 F0.3
G02 U20 W-20 R25 F0.3
commande numérique par ordinateur
- Guide programmation Fanuc CNC : exemple simple et complet
- Code G32 Fanuc pour filetage expliqué : maîtriser la coupe de filet
- Référence Complète des G-Codes Fanuc – Toutes les Commandes Expliquées
- Exemple Programmation Tour Fanuc Débutant : Coupes Droites, Coniques, Arcs
- Interpolation Circulaire CNC G02 (Horaire) – Exemple Pratique Programmation G-Code
- Exemple Programme CNC : G03 Interpolation Circulaire – Maîtriser les Maths derrières l'Usinage
- Maîtriser G02/G03 Interpolation Circulaire CNC : Exemple Pas à Pas
- Cycle Tournage Fanuc G90 : Exemple Programme CNC Opérations Tournage Efficaces
- Tutoriel interpolation circulaire CNC : Maîtriser les G-codes G02 et G03