



Exemple de programme d'interpolation cylindrique Fanuc G07.1 : Code CNC étape par étape
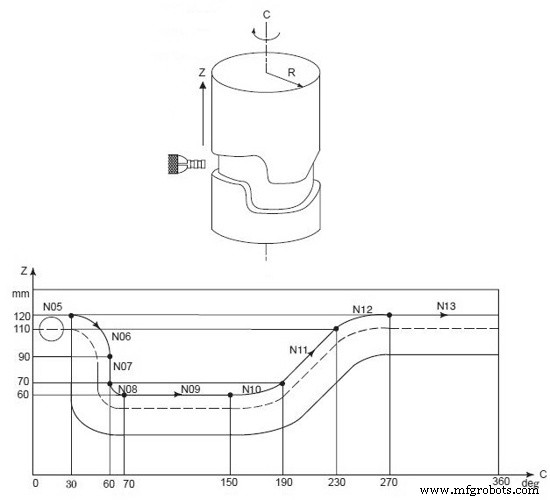
Schéma de la pièce
L'image ci-dessous illustre le profil à usiner en interpolation cylindrique.
Programme CNC complet
Ce programme Fanuc démontre l'utilisation du code G07.1 pour l'interpolation cylindrique. La pièce est usinée sur un tour avec axe C (rotation) et axe Z (longitudinal). Le code G07.1 transforme les déplacements de l'axe C en déplacements linéaires sur la circonférence du cylindre.
O0001 (INTERPOLATION CYLINDRIQUE)
N01 G00 G90 Z100.0 C0
N02 G01 G91 G18 Z0 C0
N03 G07.1 C57299
N04 G90 G01 G42 Z120.0 D01 F250
N05 C30.0
N06 G02 Z90.0 C60.0 R30.0
N07 G01 Z70.0
N08 G03 Z60.0 C70.0 R10.0
N09 G01 C150.0
N10 G03 Z70.0 C190.0 R75.0
N11 G01 Z110.0 C230.0
N12 G02 Z120.0 C270.0 R75.0
N13 G01 C360.0
N14 G40 Z100.0
N15 G07.1 C0
N16 M30
Explication des blocs clés
- N01-N02 : Positionnement initial en mode absolu (G90) puis incrémental (G91) dans le plan Z-C (G18).
- N03 : Activation de l'interpolation cylindrique (G07.1) sur l'axe C avec un rayon de 57,299 mm (valeur 57299 en 0.001 mm).
- N04 : Retour en mode absolu, compensation de rayon d'outil à droite (G42) avec offset D01, avance 250 mm/min.
- N05-N13 : Usinage du profil avec interpolations circulaires (G02/G03) et linéaires (G01) sur le développement cylindrique.
- N14 : Annulation de la compensation de rayon (G40) et retour en Z.
- N15 : Désactivation de l'interpolation cylindrique (G07.1 C0).
- N16 : Fin de programme.
Note : La valeur C57299 correspond au rayon du cylindre multiplié par 1000 (unité 0.001 mm). L'interpolation cylindrique permet de programmer le profil développé à plat alors que la machine exécute le mouvement combiné Z + rotation C.
Programme Mitsubishi CNC G07.1 interpolation cylindrique - Exemple complet & code
Guide complet de programmation CNC Heidenhain Flex K
commande numérique par ordinateur
- Maîtriser le cycle de rainurage G75 Fanuc : guide de programmation CNC pas à pas
- Cycle de répétition de motif G73 Fanuc : exemple de programme CNC et guide
- Guide programmation Fanuc CNC : exemple simple et complet
- Fanuc G20 : Maîtriser la Programmation CNC en Pouces – Exemple Pratique
- Programmation Tour CNC Simple : Exemple en Pouces pour Débutants
- Exemple Programme CNC : G03 Interpolation Circulaire – Maîtriser les Maths derrières l'Usinage
- Maîtriser G02/G03 Interpolation Circulaire CNC : Exemple Pas à Pas
- Cycle Tournage Fanuc G90 : Exemple Programme CNC Opérations Tournage Efficaces
- Exemple complet cycle dégagement frontal Fanuc G94 pour usinage CNC