



Guide complet de programmation CNC Heidenhain Flex K
Schéma de la pièce
Le dessin technique ci-dessous montre le contour à réaliser sur le centre d'usinage Heidenhain.
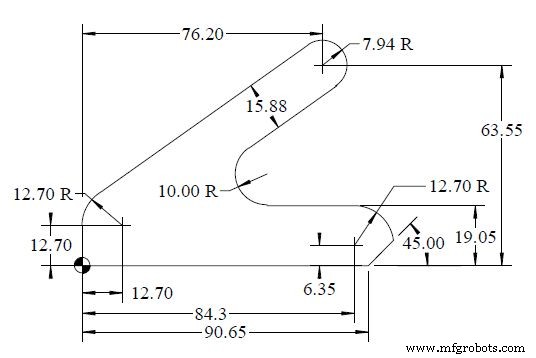
Programme CNC Heidenhain Flex K
Ce programme utilise le langage conversationnel Heidenhain (Klartext) pour un usinage de poche et de contour avec cycles de perçage et fraisage.
0 BEGIN PGM FK3 MM
1 BLK FORM 0.1 Z X+0 Y+0 Z-40
2 BLK FORM 0.2 X+100 Y+100 Z+0
3 TOOL DEF 1 L+0 R+5
4 TOOL CALL 1 Z S500
5 L M6
6 L X-20 Y-20 R0 FMAX M3
7 L Z+2 FMAX
8 L Z-10 F500
9 L X+0 RL
10 L Y+12.7
11 FCT DR- R12.7 CCX+12.7 CCY+12.7
12 FLT
13 FCT DR- R7.94 CCX+76.2 CCY+63.5
14 FLT PAR10 DP15.88
15 FCT Y+19.05 DR+ R10 CCY+29.05
16 FLT X+84.3 Y+19.05
17 FCT DR- R12.7 CCX+84.3 CCY+6.35
18 FL X+90.65 Y+0 AN-135
19 FL X-20 Y+0
20 L Y-20 R0
21 L Z+50 R0 FMAX M5
22 TOOL CALL 0 Z S60
23 L M6
24 L M2
25 END PGM FK3 MM
Analyse du programme
- Lignes 1-2 : Définition du bloc brut (BLK FORM) : coin inférieur gauche X0 Y0 Z-40, coin supérieur droit X100 Y100 Z0.
- Lignes 3-4 : Définition et appel de l'outil 1 (fraise de rayon 5 mm) à 500 tr/min.
- Lignes 5-8 : Changement d'outil, approche rapide au point de départ, pénétration en Z à -10 mm.
- Lignes 9-10 : Déplacement en compensation de rayon gauche (RL) vers le début du contour.
- Lignes 11-17 : Utilisation des fonctions FCT (Function) pour définir des arcs de cercle (DR- = sens horaire, DR+ = sens anti-horaire) avec centres CCX/CCY, suivis de FLT (tangente) pour lier les éléments.
- Ligne 14 : FLT PAR10 DP15.88 définit un chanfrein ou rayon de liaison paramétrique.
- Lignes 18-19 : Fin de contour avec segments droits (FL) et angle imposé (AN-135).
- Lignes 20-24 : Retrait, arrêt broche, changement outil, fin de programme.
Ce programme illustre la puissance du langage Heidenhain pour la programmation de contours complexes avec tangences automatiques.
Exemple de programme d'interpolation cylindrique Fanuc G07.1 : Code CNC étape par étape
Fanuc G07.1 interpolation cylindrique : Exemple programmation CNC pas à pas
commande numérique par ordinateur
- Guide de programmation CNC tour pour débutants
- Programmation CNC pour débutants : apprenez avec un exemple pratique d'alésage
- Guide pas à pas programmation tour CNC : chanfrein, conique, rainure, arc
- Exemple Programmation Tour Fanuc Débutant : Coupes Droites, Coniques, Arcs
- Guide programmation centre usinage CNC pas à pas pour débutants
- Maîtriser l'interpolation circulaire : Exemple de programmation pas-à-pas #2
- Maîtriser l'interpolation circulaire : Exemple de programmation 1
- Programmation électroérosion à fil : Guide CNC complet pour machinistes
- Tutoriel programmation centre tournage CNC : Exemple pas-à-pas pour débutants