



Exemple Complet de Programme CNC Conversationnel Heidenhain
Soumis par : Machinist
Dessin / Image
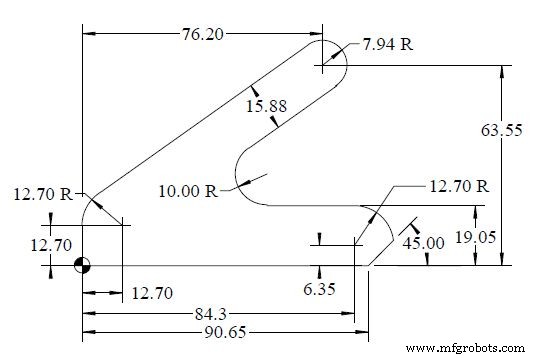
Programme CNC
Ce programme complet montre un usinage de contour complexe mêlant lignes droites, arcs de cercle (CC/C) et changements de correction de rayon (RL/R0). La pièce 100×100×40 mm est usinée par une fraise Ø10 mm (R=5) à 500 tr/min. Le parcours alterne corrections gauche (RL) et sans correction (R0) selon les segments.
0 BEGIN PGM FK3 MM
1 BLK FORM 0.1 Z X+0 Y+0 Z-40
2 BLK FORM 0.2 X+100 Y+100 Z+0
3 TOOL DEF 1 L+0 R+5
4 TOOL CALL 1 Z S500
5 L M6
6 L X-20 Y-20 R0 FMAX M3
7 L Z+2 FMAX
8 L Z-10 F500
9 L X+0 RL
10 L Y+12.7
11 CC X+12.7 Y+12.7
12 C X+5.361 Y+23.064 DR-
13 L X+71.611 Y+69.98
14 CC X+76.2 Y+63.5
15 C X+80.789 Y+57.02 DR-
16 L X+52.815 Y+37.211
17 CC X+58.595 Y+29.05
18 C X+58.595 Y+19.05 DR+
19 L X+84.3 Y+19.05
20 CC X+84.3 Y+6.35
21 C X+97 Y+6.35 DR-
22 L X+90.65 Y+0
23 L X-20
24 L Y-20 R0
25 L Z+50 R0 FMAX M5
26 TOOL CALL 0 Z S60
27 L M6
28 L M2
29 END PGM FK3 MM
Parcours Détaillé
- Lignes 6-8 : Positionnement hors pièce (X-20 Y-20), descente Z-10 (cote pièce).
- Ligne 9 : L X+0 RL = activation correction gauche au départ du contour.
- Lignes 11-12 : Arc centre (12.7,12.7) vers (5.361,23.064) DR- (horaire).
- Ligne 13 : Ligne droite vers (71.611,69.98) - transition tangente.
- Lignes 14-15 : Arc centre (76.2,63.5) vers (80.789,57.02) DR-.
- Lignes 17-18 : Arc centre (58.595,29.05) vers (58.595,19.05) DR+ (anti-horaire) = quart de cercle rayon 10.
- Lignes 20-21 : Arc centre (84.3,6.35) vers (97,6.35) DR- = demi-cercle rayon 12.7.
- Lignes 22-24 : Retour point départ, annulation correction (R0).
Exemple avancé de gestion des transitions tangentes entre lignes et arcs avec correction de rayon activée/désactivée stratégiquement.
Hexagone programmation CNC conversationnelle Heidenhain : Exemple pratique
Mazak G01.1 : Filetage par interpolation axe C – Exemple pratique
commande numérique par ordinateur
- Import de modèles solides 3D chez Hurco : programmation conversationnelle 3 et 5 axes simplifiée
- Maîtriser le cycle de rainurage G75 Fanuc : guide de programmation CNC pas à pas
- Guide programmation Fanuc CNC : exemple simple et complet
- Programme cycle perçage Fanuc G81 – Exemple pas à pas
- Programme fraisage rainure CNC débutant : Exemple simple & guide pas à pas
- Maîtriser le cycle de taraudage G84 : Guide pratique de programmation CNC
- Exemple d'arc fraisage CNC : Utilisation G2 avec paramètres I et J
- Programme CNC Heidenhain de Fraisage : Trajectoire d'Outil de Précision pour une Fabrication Efficace
- Tutoriel Programme Fraisage Heidenhain CNC pour Débutants