



Exemple programme Fanuc CNC : G52 système coordonnées local & G15/G16 coordonnées polaires
Soumis par : Brian
Dessin/Image
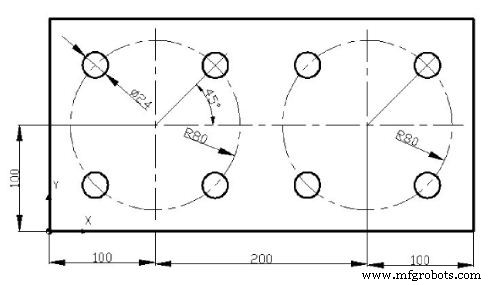
Programme CNC
;Fanuc Program Example ;G52 Local Coordinate System ;G15 G16 Polar Coordinate O1453 G91 G28 X0 Y0 Z0 M06 101 M03 S1000 G90 G54 G43 H1 G52 X100 Y100 G00 X0 Y0 G00 Z5 G16 G81 X80 Y45 Z-16 R2 F200 Y135 Y225 Y315 G15 G52 X300 Y100 G00 X0 Y0 G16 G81 X80 Y45 Z-16 R2 Y135 Y225 Y315 G15 G28 Z0 M30
Exemple programmation Selca CNC : Opérations G13, G20, G21, G51
Fanuc G15 & G16 : Exemple programme CNC cercle de perçage coordonnées polaires
commande numérique par ordinateur
- Maîtriser le cycle de rainurage G75 Fanuc : guide de programmation CNC pas à pas
- Cycle de répétition de motif G73 Fanuc : exemple de programme CNC et guide
- Guide programmation Fanuc CNC : exemple simple et complet
- Fanuc G20 : Maîtriser la Programmation CNC en Pouces – Exemple Pratique
- Fanuc G70 & G71 : Exemple de Programme Cycles Ébauche & Finition Tournage
- Cycle Tournage Fanuc G90 : Exemple Programme CNC Opérations Tournage Efficaces
- Exemple complet cycle dégagement frontal Fanuc G94 pour usinage CNC
- Maîtriser les appels de sous-programmes locaux Haas CNC M97 : Exemple pas à pas
- Fanuc G68 Rotation système coordonnées : Alignement précis axes pour usinage CNC