


Fabrication industrielle
 MfgRobots >> Fabrication industrielle > >> Manufacturing Equipment >> commande numérique par ordinateur
commande numérique par ordinateur

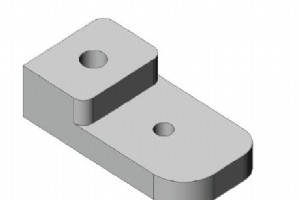
Soumis par : BrianDessin/ImageProgramme CNC% O0001(PROGRAMME#) (NOM PROGRAMME - PIECE1) (PIECE EXEMPLE) N1( FRAISE BOUT PLAT 1” OUTIL ) T1 M6 M1 N100 G0 G90 G54 X-1. Y0. S3056 M3 G43 H1 Z.1 M8 T2 (PROFIL) G1 Z-1. F24.4 G41 D51 X-.5 Y1.75 G2 X.25 Y2.5 I.75 G1 X3.5 G2 X4.5 Y1.5 J-1. G1 Y.75 G2 X3.25 Y
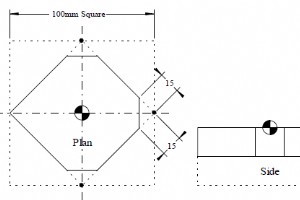
Soumis par : BrianDessin/ImageProgramme CNC0 BEGIN PGM 10103 MM 1 BLK FORM 0.1 Z X-50 Y-50 Z-40 2 BLK FORM 0.2 X+50 Y+50 Z+0 3 TOOL DEF 1 L+0 R+10 4 TOOL CALL 1 Z S1000 5 L M6 6 L X-70 Y-20 R0 FMAX M13 7 L Z-20 FMAX 8 APPR ? 9 L X+0 Y+50 10 CHF 15 11 L X+50 Y+0 12 CHF 15 13 L X+0 Y-50 14 CHF 15 15 L
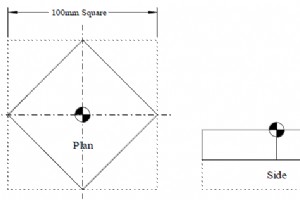
Soumis par : BrianDessin/ImageProgramme CNC0 BEGIN PGM 10102 MM 1 BLK FORM 0.1 Z X-50 Y-50 Z-40 2 BLK FORM 0.2 X+50 Y+50 Z+0 3 TOOL DEF 1 4 TOOL CALL 1 Z S1000 5 L M6 6 L X-20 Y-20 R0 FMAX M13 7 L Z-20 FMAX 8 APPR ? 9 L X+0 Y+50 10 L X+50 Y+0 11 L X-50 Y+0 12 L X-50 Y+0 13 DEP ? 14 TOOL CALL 0 15 L

Soumis par : BrianDessin/ImageProgramme CNC0 BEGIN PGM 10104 MM 1 BLK FORM 0.1 Z X-50 Y-50 Z-40 2 BLK FORM 0.2 X+50 Y+50 Z+0 3 TOOL DEF 1 4 TOOL CALL 1 Z S1000 5 L M6 6 L X-70 Y-20 R0 FMAX M3 7 L Z-20 FMAX 8 APPR ? 9 L X+0 Y+50 10 RND R15 11 L X+50 Y+0 12 RND R15 13 L X+0 Y-50 14 RND R15 15 L X-50 Y
Liste des paramètres Haas (fraiseuse/tour) pour opérateurs CNC travaillant sur tour/fraiseuse Haas.Les paramètres sont des valeurs rarement modifiées qui changent le fonctionnement de la machine. Ils incluent : types moteurs servo, rapports de démultiplication, vitesses, limites de course mémorisées
Si votre Haas CNC rencontre un problème tel que ne pas sallumer, séteindre seul, ou que le clavier bippe, voici les étapes de dépannage à suivre.Avant de procéderAVERTISSEMENT : Certaines procédures de maintenance mécanique et électrique peuvent être extrêmement dangereuses ou mortelles. Connaissez

Liste des M-codes Mazak INTEGREX pour opérateurs CNC. Fonctions Diverses (M-Code) pour Mazak INTEGREX 300/400-III/III T/IIIS/IIIST.Liste M-Codes MazakM-CodesDescriptionM00Arrêt programmeM01Arrêt optionnelM02Fin programmeM03Rotation broche normaleM04Rotation broche inverseM05Arrêt brocheM06Desserrage
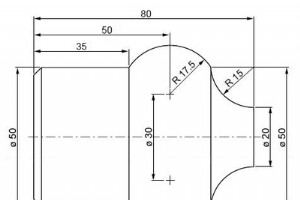
Exemple de programme CNC montrant comment programmer deux arcs combinés avec G02 et G03 sur un tour CNC.Le premier arc est programmé avec G02 R, le second avec G03 I K.Exemple Programmation G02 G03Exemple Programmation G02 G03N50 G00 X20 Z85 N60 G96 S200 N70 G01 Z80 N80 G02 X50 Z65 R15 N90 G03 X50 Z
Liste des G-codes Mazak pour opérateurs CNC travaillant sur machines Mazak INTEGREX 300/400-III/III T/IIIS/IIIST.G-Codes MazakG-CodeFonctionG00PositionnementG01Interpolation linéaireG01.1Filetage avec interpolation axe CG02Interpolation circulaire (horaire)G03Interpolation circulaire (anti-horaire)G

Liste des G-codes Mazak pour opérateurs CNC travaillant sur centres dusinage Mazak.Liste G-Codes MazakG-CodeFonctionG00PositionnementG01Interpolation linéaireG01.1Filetage avec interpolation axe CG02Interpolation circulaire (horaire)G03Interpolation circulaire (anti-horaire)G02.1Interpolation spiral
Liste des alarmes PLC Mazak pour opérateurs CNC. Liste dalarmes pour Mazak INTEGREX 300/400-II.Pour dautres listes dalarmes Mazak, consultez les pages suivantes :Erreur Système/Entraînement Mazak (N° 1–99, 1000–1099)Erreur Contrôle Machine CNC Mazak (N° 100–199, 1100–1199)Erreur Contrôle Machine PLC
Liste des M-codes Mach3 pour opérateurs CNC. Ces codes fonctionnent pour le fraisage et le tournage.M-Codes Mach3M-CodeSignificationM0Arrêt programmeM1Arrêt programme optionnelM2Fin de programmeM3/M4Rotation broche horaire/anti-horaireM5Arrêt rotation brocheM6Changement doutil (par deux macros)M7Bro
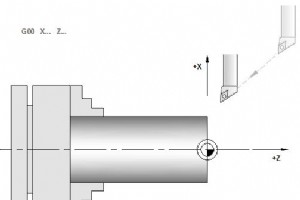
Positionnement Rapide G00 Haas – TourLe code G00 déplace les axes de la machine à la vitesse maximale. Il est principalement utilisé pour positionner rapidement la machine sur un point donné avant chaque commande davance (coupe). Tous les déplacements seffectuent en vitesse rapide maximale.Programma
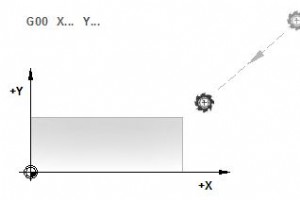
Positionnement Rapide G00 Haas – FraiseuseLe code G00 déplace les axes de la machine à la vitesse maximale. Il est principalement utilisé pour positionner rapidement la machine sur un point donné avant chaque commande davance (coupe). Tous les déplacements seffectuent en vitesse rapide maximale.Prog
Ce guide répertorie les codes dalarme et derreur du système Fanuc 15i, à destination des opérateurs et programmateurs CNC.Alarmes Fanuc 15iErreurs de programme / Alarmes P/SErreurs et alarmes liées à la programmation et aux opérations (alarme P/S)PS001 : MODE CONTRÔLE AXE ILLÉGALPS003 : TROP DE CHIF
Ce guide répertorie les codes dalarme et derreur des systèmes Fanuc séries 10, 11 et 12, à destination des opérateurs et programmateurs CNC.Codes dalarme Fanuc 10/11/12Erreurs de programme / Alarmes P/SErreurs et alarmes liées à la programmation et aux opérations (alarme P/S)PS003 : TROP DE CHIFFRES
Alarmes/Erreurs Fanuc Série 15 pour machinistes CNC. Alarmes Fanuc Série 15 Erreurs de programme/Alarmes (Alarme P/S) Erreurs de programme / Alarmes sur programme et opération (Alarme P/S) PS003 TOO MANY DIGIT PS006 ILLEGAL USE OF MINUS SIGN PS007 ILLEGAL USE OF DECIMAL POINT PS010 IMPROPER G–CODE
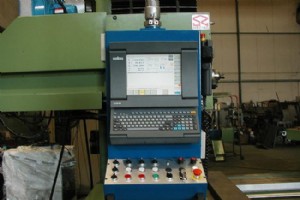
Fonctions G / G-Codes Selca CNC séries 4000/3000 pour opérateurs travaillant sur machines avec commandes Selca. Ces fonctions G Selca fonctionnent sur les commandes suivantes : Série Selca S4000 – S4040, S4040, S4045P, S4060D Série Selca S3000 – S3040, S3045, S3045P, S3035D Fonctions G Selca FONC
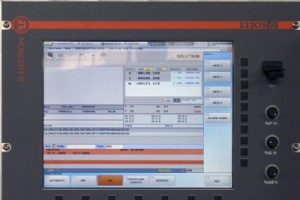
Les opérateurs CNC travaillant sur fraiseuses/tours avec commande numérique D.Electron Z32 peuvent télécharger gratuitement les manuels de programmation Z32 depuis le site D.Electron (lien ci-dessous). Manuels CNC D.Electron Z32 Langues disponibles Ces manuels de programmation Z32 sont disponibles
Liste des G-Codes NUM 1020/1040/1060T pour opérateurs travaillant sur tours CNC avec commandes NUM. G-Codes NUM 1020/1040/1060T G CodeDescription G00Interpolation linéaire haute vitesse G01Interpolation linéaire à lavance programmée G02Interpolation circulaire horaire à lavance programmée G03In
commande numérique par ordinateur

Clean Sky 2 finance une percée : système de protection contre le givre avancé pour ailes composites d'avion
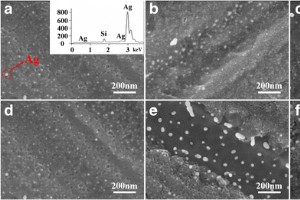
Cellule solaire monocristalline à pyramides inversées à haut rendement (20,19 %) fabriquée par gravure chimique assistée par métal optimisée

Frottement nanométrique du graphène sur l'or : aperçus des simulations de dynamique moléculaire

Assemblage PCB Sans Plomb : Avantages Clés pour une Production Électronique Durable