



Fonctions G & Codes Selca CNC – Guide programmation séries S4000 & S3000
Fonctions G / G-Codes Selca CNC séries 4000/3000 pour opérateurs travaillant sur machines avec commandes Selca.
Ces fonctions G Selca fonctionnent sur les commandes suivantes :
- Série Selca S4000 – S4040, S4040, S4045P, S4060D
- Série Selca S3000 – S3040, S3045, S3045P, S3035D
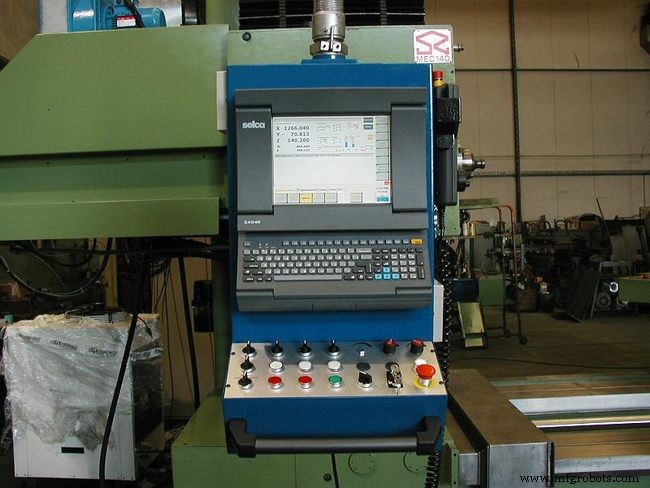
Fonctions G Selca
FONCTIONS G GÉNÉRALES
| G Code | Description |
|---|---|
| G00 | Positionnement rapide axes |
| G01 | Interpolation linéaire |
| G02 | Interpolation circulaire/hélicoïdale horaire |
| G03 | Interpolation circulaire/hélicoïdale anti-horaire |
| G04 | Temporisation |
| G09 | Décélération fin de bloc |
| G10 | Premier point ou cercle définissant une droite |
| G11 | Second point ou cercle définissant une droite |
| G13 | Droite à angle connu passant par un point ou tangente à un cercle |
| G14 | Annulation axes MAITRE-ESCLAVE (G15) (Option Maître-Esclave uniquement) |
| G15 | Axes MAITRE-ESCLAVE (Option Maître-Esclave uniquement) |
| G16 | Échange axes |
| G17 | Sélection plan (XY plan usinage, Z axe perpendiculaire) |
| G17 | Sélection plans différents de XY |
| G18 | Sélection plan (ZX plan usinage, Y axe perpendiculaire) |
| G19 | Sélection plan (YZ plan usinage, X axe perpendiculaire) |
| G20 | Cercle centre et rayon connus |
| G21 | Chanfrein |
| G21 | Rayon liaison |
| G25 | Annulation G26 |
| G26 | Compensation inversion axe (activée par défaut) |
| G27 | Premier point courbe SPLINE reliant au moins 5 points |
| G28 | Point cuspide courbe SPLINE |
| G29 | Dernier point courbe SPLINE |
| G30 | Annulation G31 et rétablissement décélération fin bloc |
| G31 | Mode mouvement continu avec ajustement avance automatique |
| G32 | Fin sous-programme interne et retour programme principal |
| G34 | Ouverture programmation profil délimitant zone surface réglée à usiner |
| G35 | Fermeture programmation profil délimitant zone surface réglée à usiner |
| G36 | Désactivation mémorisation trajet réel axes machine |
| G37 | Activation mémorisation trajet réel axes machine |
| G38 | Fermeture fichier ouvert avec G39 |
| G39 | Ouverture fichier mémorisation trajet réel axes machine |
| G40 | Sortie profil et désactivation compensation rayon |
| G41 | Activation compensation rayon outil, outil gauche profil |
| G42 | Activation compensation rayon outil, outil droit profil |
| G43 | Compensation rayon paraxial : compensation ajoutée à la coordonnée |
| G44 | Compensation rayon paraxial : compensation soustraite de la coordonnée |
| G48 | Rappel et activation compensation longueur outil |
| G49 | Définition rayon fraise cylindrique |
| G49 | Définition rayon fraise sphérique (pour G841/G736/G726) |
| G49 | Définition rayon fraise torique (pour G841/G736/G726) |
| G50 | Annulation fonction décalage/rotation G51 |
| G51 | Décalage/rotation système coordonnées sur plan |
| G52 | Décalage système coordonnées sur plan |
| G53 | Annulation usinage miroir |
| G54 | Usinage miroir X (changement signe coordonnées X) |
| G55 | Usinage miroir Y (changement signe coordonnées Y) |
| G56 | Usinage miroir Z (changement signe coordonnées Z) |
| G57 | Usinage miroir XY (changement signe X et Y) |
| G58 | Usinage miroir ZX (changement signe Z et X) |
| G59 | Usinage miroir YZ (changement signe Y et Z) |
| G60 | Annulation G61 (facteur échelle) |
| G61 | Facteur échelle |
| G61 | Échelle zone programmable |
| G62 | Type coordonnées définition centre cercle G2/G3 |
| G67 | Annulation G68/G69 TCPM statique |
| G68 | TCPM statique tables rotatives |
| G69 | TCPM statique têtes rotatives |
| G70 | Programmation système pouces avec CNC configuration métrique |
| G71 | Programmation système métrique avec CNC configuration pouces |
| G72 | Annulation rappel modal sous-programme (G73) |
| G73 | Rappel modal sous-programme |
| G74 | Arrondi ±180° pour axes rotatifs |
| G75 | Programmation cartésienne (annule G76) |
| G76 | Programmation coordonnées polaires |
| G77 | Poche polygonale |
| G78 | Dernier point poche polygonale sans passe finition |
| G78 | Fraisage poche circulaire (cycle ébauche) |
| G79 | Dernier point poche polygonale avec passe finition |
| G79 | Fraisage poche circulaire (cycle ébauche & finition) |
| G80 | Annulation cycles fixes |
| G81 | Cycle perçage / surfacage fixe |
| G82 | Cycle perçage mixte profond |
| G83 | Cycle perçage profond fixe avec retrait outil évacuation copeaux |
| G84 | Cycle taraudage fixe |
| G85 | Cycle alésage fixe |
| G86 | Cycle alésage fixe |
| G88 | Cycle perçage plans espacés fixe |
| G89 | Cycle perçage différencié fixe (Série S4000 uniquement) |
| G90 | Programmation coordonnées absolues |
| G91 | Programmation coordonnées incrémentales |
| G92 | Override avance F |
| G93 | Avance définie comme inverse temps exécution bloc |
| G94 | Avance F en mm/min ou pouces/min |
| G95 | Avance F en mm/tr ou pouces/tr |
| G98 | Annulation G99 |
| G99 | Compensation dérive (compense décalages position causés par servo) |
| G200 | Annulation G201 et G202 (programmation cylindrique/polaire) |
| G201 | Programmation cylindrique |
| G202 | Programmation polaire |
| G666 | Mémorisation éléments profil non usinés avec contrôle collision |
| G701 | Définit approche outil poches profilées |
| G710 | Annulation G711 (mémorisation profil) |
| G711 | Mémorisation profil |
| G721 | Calcule et mémorise points équidistants sur profil |
| G726 | Surfaces réglées entre deux profils : premier profil |
| G727 | Surfaces réglées entre deux profils : second profil |
| G728 | Surfaces réglées entre deux profils : exécution |
| G730 | Annulation G731 (Série S3000 uniquement) |
| G731 | Fraisage haute vitesse profils définis par points (Série S3000 uniquement) |
| G732 | Annulation G733 |
| G733 | Fraisage haute vitesse profils définis par points avec rampe vitesse S |
| G734 | Fraisage spiral : exécution |
| G735 | Fraisage spiral |
| G736 | Surfaces définies par profil plan et un/plusieurs profils sections : profil plan et paramètres |
| G737 | Surfaces définies par profil plan et un/plusieurs profils sections : profils sections |
| G738 | Surfaces définies par profil plan et un/plusieurs profils sections : exécution |
| G740 | Annulation G748 et G749 |
| G746 | Diffère cycle G748 |
| G748 | Usinage surfaces 4 axes (S4045P et Export) ou 4/5 axes (S3045P, S4060D, S4045P) tables rotatives/basculantes (TCPM dynamique) |
| G749 | Usinage surfaces 4 axes (S4045P et Export) ou 4/5 axes (S3045P, S4060D, S4045P) têtes rotatives 1/2 axes (TCPM dynamique) |
| G750 | Annulation G751 |
| G751 | Rotation/décalage dans l'espace |
| G753 | Annulation G754 |
| G754 | Inversion sens profil |
| G760 | Annulation G761 |
| G761 | Délimitation parcours axes |
| G773 | Annulation gestion axes Roll-Over (Série S4000 uniquement) |
| G774 | Axes rotatifs Roll-Over (Série S4000 uniquement) |
| G777 | Ouverture programmation poche profilée et paramètres |
| G778 | Cycle fraisage poche profilée sans passe finition |
| G779 | Cycle fraisage poche profilée avec passe finition |
| G780 | Répétition usinage motif grille/circonférence : exécution |
| G781 | Supercycle perçage/surfacage motif grille |
| G782 | Supercycle perçage mixte profond motif grille |
| G783 | Supercycle perçage profond retrait outil évacuation copeaux motif grille |
| G784 | Supercycle taraudage motif grille |
| G785 | Supercycle alésage motif grille |
| G786 | Supercycle alésage motif grille |
| G787 | Supercycle répétition usinage motif grille |
| G789 | Supercycle perçage différencié motif grille (Série S4000 uniquement) |
| G791 | Supercycle perçage/surfacage motif circonférence |
| G792 | Supercycle perçage mixte profond motif circonférence |
| G793 | Supercycle perçage profond retrait outil évacuation copeaux motif circonférence |
| G794 | Supercycle taraudage motif circonférence |
| G795 | Supercycle alésage motif circonférence |
| G796 | Supercycle alésage motif circonférence |
| G797 | Répétition usinage motif circonférence |
| G799 | Supercycle perçage différencié motif circonférence (Série S4000 uniquement) |
| G817 | Décalage longueur outil sur axe non orthogonal au plan usinage |
| G840 | Annulation G841 |
| G841 | Compensation rayon outil dans l'espace |
| G845 | Annulation G846 |
| G846 | Contrôle manuel axes par volants pendant usinage |
| G850 | Annulation G851 |
| G851 | Décalage origine pièce par volants |
| G872 | Cycle mesure sonde tactile ON/OFF dans l'espace |
| G873 | Cycle mesure sonde tactile/copie dans l'espace |
| G900 | Annulation G901 |
| G901 | Désactivation édition et exécution graphique pendant usinage |
| G910 | Annulation G911 |
| G911 | Désactivation contrôle limites parcours |
| G997 | Annulation G998 (Série S3000 uniquement) |
| G998 | Vérification numéro séquence blocs (Série S3000 uniquement) |
| G1000 | Annulation G1001 |
| G1001 | Exécution graphique séquence programme |
| G4724 | Annulation G4725 (Série S4000 uniquement) |
| G4725 | Fraisage planétaire (Série S4000 uniquement) |
| G9999 | Synchronisation exécution programme avec affichage trajet outil |
FONCTIONS G COPIE
| G Code | Description |
|---|---|
| G877 | Limites, mode et plan copie |
| G879 | Fermeture définition limites |
| G880 | Fin profil mode copie 11 |
| G881 | Démarrage cycle copie |
| G882 | Fin cycle numérisation |
| G883 | Cycle numérisation |
| G884 | Paramètres copie passes unidirectionnelles (modes 3, 4, 9, 10) |
| G884 | Paramètres copie radiale (modes 8, 9, 10) |
| G888 | Paramètres apprentissage profil |
| G889 | Données sonde copie |
| G890 | Mise à zéro déflexions sondes inclinées |
| G891 | Angles rotation sondes inclinées |
Téléchargement gratuits manuels D.Electron Z32 programmation CNC – PDF
Guide complet des codes d'alarme Fanuc Série 15
commande numérique par ordinateur
- Comprendre les axes des machines CNC : choisir le bon système pour vos besoins de fabrication
- Maîtriser l'usinage 5 axes CNC : précision, vitesse et avantages industriels
- Choisir le bon routeur CNC : Machines 3 axes vs 4 axes
- Directives essentielles de programmation CNC pour un processus fluide et efficace
- Découvrez les avantages de l'usinage CNC 5 axes
- Pourquoi l'usinage CNC 3 axes reste un choix de premier plan pour la précision et la rentabilité
- Comprendre l'usinage CNC 3, 4, 5 et 6 axes : guide complet
- Usinage CNC de Précision de l'Acrylique (PMMA) : Précis, Sûr et Efficace
- Comprendre l'usinage CNC 5 axes : précision avancée pour pièces complexes