


Fabrication industrielle
 MfgRobots >> Fabrication industrielle > >> Manufacturing Equipment >> commande numérique par ordinateur
commande numérique par ordinateur

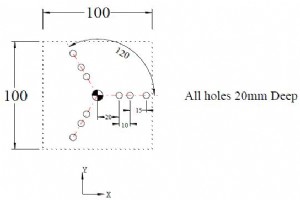
Soumis par : Brian Dessin/Image Programme CNC 0 BEGIN PGM 10127 MM 1 BLK FORM 0.1 Z X-50 Y-50 Z-40 2 BLK FORM 0.2 X+50 Y+50 Z+0 3 TOOL DEF 1 4 TOOL CALL 1 Z S1000 5 L M6 6 CYCL DEF 200 DRILLING Q200 = 5 ;DÉGAGEMENT Q201 = -20 ;PROFONDEUR Q206 = ??? ;VITESSE PLONGÉE Q202 = 5 ;PROFONDEUR PLONGÉE Q210
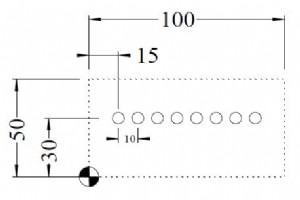
Soumis par : Machinist Dessin / Image Programme CNC Ce programme démontre linstruction CALL LBL REP pour répéter un motif linéaire. Un cycle de perçage est défini, puis un sous-programme (LBL 1) effectuant un déplacement relatif IX+10 est répété 6 fois via CALL LBL 1 REP 6/6, créant ainsi 7 trous e
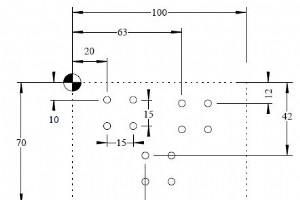
Soumis par : cnc programmer Dessin / Image Programme CNC Cet exemple pédagogique montre lutilisation dun sous-programme (LBL 1) appelé à trois positions différentes via CALL LBL 1 avec déplacements relatifs (IX, IY). Le cycle de perçage (PECKING) est défini une seule fois, puis le sous-programme ex
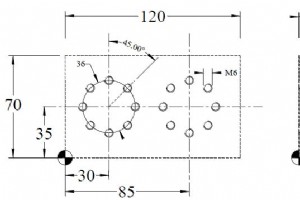
Soumis par : Brian Dessin / Image Programme CNC Ce programme illustre lutilisation puissante des sous-programmes (LBL) combinés aux cycles de motif polaire (CYCL DEF 220). Trois outils successifs (ébauche, finition, taraudage) usinent le même motif de 8 trous sur deux cercles de centrage différents
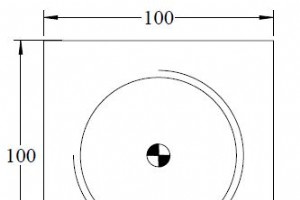
Soumis par : Machinist Dessin / Image Programme CNC Ce programme avancé démontre le fraisage hélicoïdal (helical milling) via les cycles de perçage (CYCL DEF 1.0) et les mouvements CP (Circular Path) avec interpolation axiale (IZ). La pièce de 100×100×40 mm reçoit un alésage hélicoïdal de Ø27,2 mm,
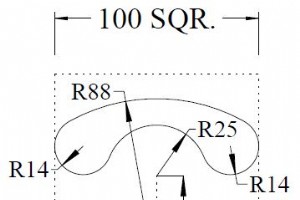
Soumis par : programmeur CNC Dessin/Image Programme CNC 0 BEGIN PGM FK1 MM 1 BLK FORM 0.1 Z X-10 Y+0 Z-40 2 BLK FORM 0.2 X+110 Y+100 Z+0 3 TOOL DEF 1 L+0 R+5 4 TOOL CALL 1 Z S500 5 L M6 6 L X+50 Y+50 R0 FMAX M3 7 L Z+2 FMAX 8 L Z-10 F100 9 L Y+75 RL F500 10 FC DR+ R25 CCX+50 CCY+50 11 FCT DR- R14 1
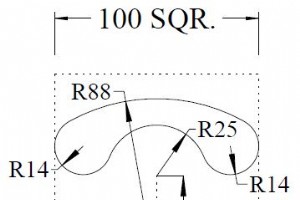
Soumis par : Machinist Dessin / Image Programme CNC Ce programme met en œuvre les fonctions dinterpolation circulaire (CC / C) en programmation conversationnelle Heidenhain. La pièce de 120×100×40 mm nécessite lusinage de plusieurs arcs de cercle et cercles complets, centrés sur différents points.
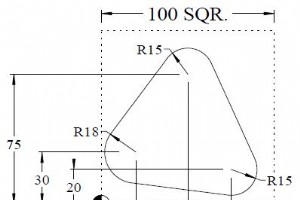
Soumis par : programmeur CNC Dessin/Image Programme CNC 0 BEGIN PGM FK2 MM 1 BLK FORM 0.1 Z X+0 Y+0 Z-40 2 BLK FORM 0.2 X+100 Y+100 Z+0 3 TOOL DEF 1 L+0 R+5 4 TOOL CALL 1 Z S500 5 L M6 6 L X-20 Y+30 R0 FMAX M3 7 L Z+2 FMAX 8 L Z-10 F500 9 L X+2 Y+30 RL 10 FC DR- R18 CCX+20 CCY+30 11 FLT 12 FCT DR-
Soumis par : Brian Dessin/Image Programme CNC O0001 ;SOUS-programme G0 T1212 M5 X0. Z30. G1 G98 Z-80. F3000 M8 ;Liquide réfrigérant ON, serrage Grippex G4 U1. ;Temporisation M69 ;Desserrage mandrin G4 U0.1 ;Temporisation G1 Z-1. ;Retrait barre à cote Z spécifique M68 ;Serrage mandrin M9 ;Liquide ré
Soumis par : Brian Dessin/Image Programme CNC . ;SOUS-programme . G0 X0 Z55 T090909 ;Changement vers Grippex (exemple) G0 Z-2 ;Approche barre à tirer M08 ;Liquide réfrigérant ON, serrage Grippex G04 F2 ;Temporisation G0 M84 ;Desserrage mandrin G04 F2 ;Temporisation G0 Z..... ;Retrait barre à cote Z
Les codes dalarme Fanuc 6 sappliquent aux commandes Fanuc System 6M et 6T. Pour les opérateurs CNC travaillant sur tour avec 6T ou fraiseuse avec Fanuc 6M. Les codes dalarme Fanuc System 6M et 6T sont divisés comme suit : 210 à 245 : Erreurs sur fins de course 400 à 445 : Erreurs sur système servo
Liste des alarmes de type C pour Okuma OSP-P300S/P300L.Destiné aux opérateurs CNC travaillant sur machines équipées de commandes numériques Okuma. Classification des alarmes Okuma Les alarmes liées à lOSP sont classées en cinq types : Alarme P Alarme A Alarme B Alarme C (listée ci-dessous) Alarme D
Programmation Fanuc avec point décimal Résumé Sur certaines commandes numériques, les programmeurs doivent ajouter un point décimal à la fin de la plupart des valeurs numériques (ex: X100.0 Y10.0).Sur la plupart des commandes, ce nest pas nécessaire (ex: X100 Y10).Sur les commandes Fanuc, ce comport
Liste des alarmes de type D pour Okuma OSP-P300S/P300L.Destiné aux opérateurs CNC travaillant sur machines équipées de commandes numériques Okuma. Classification des alarmes Okuma Les alarmes liées à lOSP sont classées en cinq types : Alarme P Alarme A Alarme B Alarme C Alarme D (listée ci-dessous)
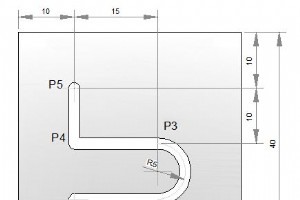
Cet exemple de programme de fraisage CNC illustre comment convertir facilement un programme du mode absolu G90 au mode incrémental G91. Exemple de programme de fraisage CNC Programme G90 AbsoluProgramme G91 Incrémental N10 T1 M6 M3 G43 N15 S2000 F80 N20 G0 X10 Y10 Z1 (P1) N25 F30 N30 G1 Z-2 N3
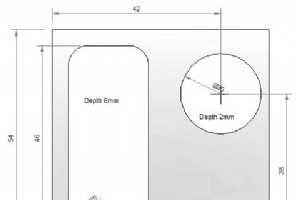
Cet exemple de programme de fraisage CNC montre comment réaliser des poches sur une fraiseuse CNC. Cet exemple utilise le fraisage par piquage (peck milling) pour évacuer la matière et usiner une poche rectangulaire et une poche circulaire. Exemple de programme de fraisage de poche CNC Programme pr
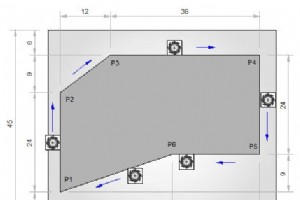
Cet exemple de programme de fraisage CNC illustre lutilisation des codes G91, G41 et G43. Programme de fraisage CNC G91 G41 G43 Programme de pièce CNC N05 G54 N10 M6 T1 G43 H1 M3 N15 S500 F120 N20 G0 X-22 Y-22 N25 Z-3 N30 G1 X3 Y6 G41 H2 (P1) N35 G91 X0 Y24 (P2) N40 X12 Y9 (P3) N45 X36 (P4) N50 Y-2
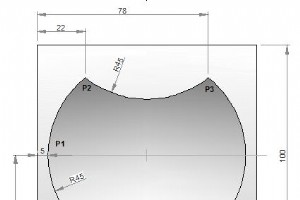
Programme fraisage CNC décrivant comment deux ou plusieurs rayons peuvent être joints dans un programme fraisage CNC. Exemple de sous-programme fraisage CNC Programme principal N10 T1 H1 M6 G43 M3 N20 F150 S250 N30 G0 X-21 Y50 Z0.5 N40 G0 Z0 N50 M98 P040050 N60 G49 N70 G0 Z50 N80 M30 Sous-programme
Codes G et M des centres dusinage Cincinnati avec contrôle CNC Acramatic 2100E.La liste suivante de codes G et M sapplique aux centres dusinage verticaux Cincinnati suivants avec contrôle CNC Acramatic 2100E : ARROW E/DART 500/750 (ERM) ARROW 500/750/1000/1250C (ERM) ARROW 1250/1500/2000 (ERD) Co
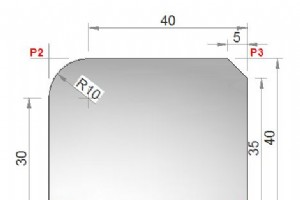
Arrondi et chanfreinage dangle Haas Exemple de programme Haas CNC montrant comment programmer un chanfrein et un rayon dangle. Chanfreinage Haas Pour programmer un chanfrein : N10 G01 X20 Y30 ,C3 Arrondi dangle Haas Pour programmer un rayon : N10 G01 X20 Y30 ,R3 Exemple arrondi et chanfreinage Haas
commande numérique par ordinateur

Dirigeants Mazak discutent tendances marché machines-outils face à l'incertitude

Faire progresser votre maturité IIoT avec l'analyse de performance machine

McMurtry Automotive dévoile le Spéirling : voiture de piste électrique full composite

Optimisation de LaCoO₃ par dopage Sr et rGO pour une performance de stockage d'énergie supérieure