


Fabrication industrielle
 MfgRobots >> Fabrication industrielle > >> Manufacturing Equipment >> commande numérique par ordinateur
commande numérique par ordinateur

Codes M Heidenhain (fonctions diverses) pour Heidenhain TNC 640/530/410/426/430/320.Heidenhain TNC 320Codes M HeidenhainCode MDescriptionM0Arrêt exécution programme (Broche ARRÊT, Liquide refroidissement OFF)M1Arrêt programme optionnel (Broche ARRÊT, Liquide refroidissement OFF)M2Arrêt exécution pro
Liste complète des codes derreur pour commandes numériques NUM 1000/1020/1040/1050/1060 T et G.NUM 1060 Commande numériqueErreurs commande numérique NUMErreurs diverses et erreurs machineN° ErreurSignification1Caractère inconnu / Axe non reconnu par le systèmeTrop de chiffres après une fonctionPrése

Toutes les broches restées inactives plus de 4 jours doivent être cyclées thermiquement avant toute opération au-dessus de 6 000 tr/min. Cela évite une surchauffe potentielle due au dépôt de lubrifiant.Ce programme de préchauffage de 20 minutes monte la broche en vitesse progressivement et permet sa
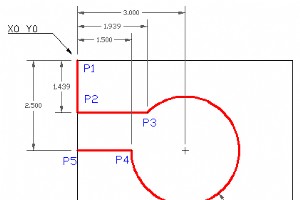
Exemple de programme CNC avec dessin montrant comment usiner un arc sur une fraiseuse CNC. Linterpolation circulaire horaire G02 avec I et J est utilisée pour lusinage darc.G2 Interpolation circulaire horaireG2 X... Y... I... J...ParamètreDescriptionXCoordonnées du point final de larc en axe X.YCoor
Liste complète des codes G et M Okuma pour les modeleurs CNC travaillant sur des tours à commande numérique Okuma.Okuma CNC Lathe OSP-P200LCodes G Okuma pour tourCode GDescriptionG00PositionnementG01Interpolation linéaireG02Interpolation circulaire (CW)G03Interpolation circulaire (CCW)G04Temporisati
Liste complète des codes G et M Okuma pour les modeleurs CNC travaillant sur des fraiseuses à commande numérique Okuma.Okuma Mill OSP-P200MCodes G Okuma pour fraisageCode GDescriptionG00Positionnement rapideG01Interpolation linéaireG02Interpolation circulaire – Coupage hélicoïdal (sens horaire)G03In
Codes dalarme Fanuc 21i Model A pour machinistes CNC. Alarmes Fanuc 21i Model A Erreurs de programme (Alarme P/S) Erreurs de programme / Alarmes sur programme et opération (Alarme P/S) 0 PLEASE TURN OFF POWER 1 TH PARITY ALARM 2 TV PARITY ALARM 3 TOO MANY DIGITS 4 ADDRESS NOT FOUND 5 NO DATA AFTER
Codes dalarme Fanuc 21i pour machinistes CNC. Alarmes Fanuc 21i Erreurs de programme (Alarme P/S) Erreurs de programme / Alarmes sur programme et opération (Alarme P/S) 0 PLEASE TURN OFF POWER 1 TH PARITY ALARM 2 TV PARITY ALARM 3 TOO MANY DIGITS 4 ADDRESS NOT FOUND 5 NO DATA AFTER ADDRESS 6 ILLEGA
Codes dalarme Fanuc 16i 18i pour machinistes CNC. Ces codes dalarme Fanuc sappliquent aux commandes CNC Fanuc suivantes : Fanuc 16i/18i Modèle A Fanuc 16i/18i Modèle B Fanuc 16iL Modèle A Fanuc 16iP Modèle A Fanuc 16iP/18iP Modèle B FANUC 18i-MB Alarmes Fanuc 16i 18i Erreurs de programme (Alarme
Exemple complet de programmation CNC pour machinistes travaillant sur une machine à électroérosion à fil (Wire EDM). Introduction à la découpe Wire EDM La découpe par électroérosion à fil, également appelée usinage par décharge électrique, est un procédé qui utilise un fil fin électriquement chargé
Listes complètes des G-codes pour diverses commandes de fraiseuses/tours CNC. Les G-codes de multiples commandes CNC sont décrits avec articles et exemples de programmation. G Code pour CNC Dummies G-Codes Machine CNC G-Codes et M-Codes Machine CNC – Fraisage et Tournage CNC G-Codes Fanuc Liste d
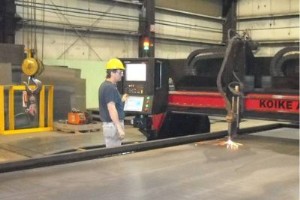
Exemple de programme CNC pour couper un Quincunx sur une commande de découpe plasma CNC.Cet exemple de programme est programmé en programmation incrémentale G91. Quest-ce quune machine de découpe plasma CNC Découpe plasma La découpe plasma est un procédé utilisé pour couper lacier et dautres métaux
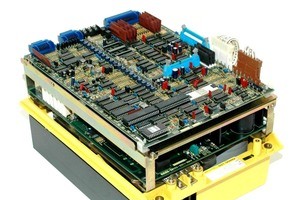
Codes dalarme broche Fanuc et pannes variateur de broche Fanuc. Variateur broche AC Fanuc Modèle A06B-6052-H002 Pannes Variateur Broche AC Liste dalarmes pour A06B-6052-Hxxx Liste dalarmes pour les variateurs suivants : Modèle 1 A06B-6052-H001 Modèle 2 A06B-6052-H002 Modèle 3 A06B-6052-H003 Ala
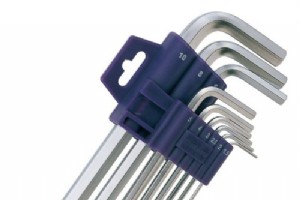
Clés hexagonales ou clés Allen pour machinistes CNC Une clé Allen (également appelée clé à six pans, clé hexagonale ou clé Allen) a une section transversale hexagonale pour sadapter aux têtes de vis à empreinte hexagonale. Pages : 1 2 3 4 5 6 7 8 9 10 11 12
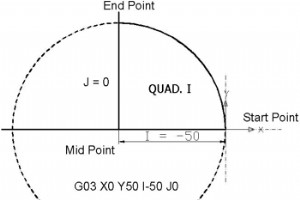
3ème partie de la série darticles « Concepts & Programmation dinterpolation circulaire ».Cette partie explique brièvement comment les machinistes CNC peuvent Calculer et Programmer linterpolation circulaire G02 G03 avec lutilisation de I J et K. Lire les autres parties de cet article Concepts & Pro
Haas M88 Refroidissement par broche ON Le code M88 est utilisé pour activer loption refroidissement par broche (TSC), un M89 arrête le refroidissement.Un outillage approprié, avec un trou de passage, doit être en place avant dutiliser le système TSC. Labsence doutillage adéquat inondera la tête de b
Haas M89 Refroidissement par broche OFF M89 est utilisé pour désactiver loption Refroidissement par la broche (TSC). Lorsque M89 est appelé, la broche sarrête et la pompe TSC séteint. Active la purge pendant la durée spécifiée dans le paramètre 237 puis désactive la purge. Réglages Haas conn
Haas M95 Mode veille Le mode veille est essentiellement une longue pause (dwell). Le mode veille peut être utilisé lorsque lutilisateur souhaite que la machine commence à se réchauffer pour être prête à lemploi à larrivée de lopérateur. Programmation Le format de la commande M95 est : M95 (hh:mm) L
Haas M109 SAISIE INTERACTIVE UTILISATEUR Le code M M109 permet à un programme G-code dafficher une courte invite (message) à lécran. Une variable macro dans la plage 500 à 599 doit être spécifiée par un code P. Le programme peut vérifier tout caractère saisissable au clavier en le comparant avec léq
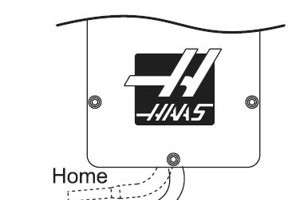
Haas M34 POSITION ROBINET REFROIDISSEMENT BAS M34 POSITION ROBINET REFROIDISSEMENT BAS, INCRÉMENT (+1) M34 incrémente la position actuelle du robinet dune place vers le bas. Lincrémentation de la position du robinet le fait descendre dune place par rapport à la position de référence. La position de
commande numérique par ordinateur

Infineon Lance CIRRENT Cloud ID : Authentification Dispositif-Cloud IoT Simplifiée, Sécurisée

Comment augmenter les profits et réduire les coûts dans votre usine de fabrication

Arduino UNO : Mesure de distance avec capteur ultrasons HC-SR04 et écran OLED Adafruit

Comprendre la vulnérabilité WPA2 et son impact sur les appareils IoT